

スパッタリングターゲットの亀裂、アーク放電、および粒子の発生は、物理気相成長(PVD)においてよく見られる問題ですが、これらの問題の根本原因が必ずしも同じとは限りません。熱応力、接合欠陥、材料の多孔性、表面堆積物、冷却条件、およびプロセスパラメータのすべてが、ターゲットの性能に影響を与える可能性があります。
亀裂が生じたターゲットは、過度の熱応力や機械的拘束を受けた可能性があります。繰り返されるアーク放電は、表面の結節、絶縁性の堆積物、介在物、あるいはプロセスの不安定性と関連している可能性があります。粒子の発生には、材料の欠陥、侵食挙動、あるいは成膜システム内の他の箇所での汚染が関与している可能性があります。
プロセスエンジニアにとって重要なのは、単にターゲットが故障したかどうかということではありません。故障の背後にあるメカニズムを特定し、問題が材料、接合部、冷却システム、あるいは成膜プロセスのいずれに起因するかを判断することです。
1. スパッタリングターゲットの5つの一般的な故障モード
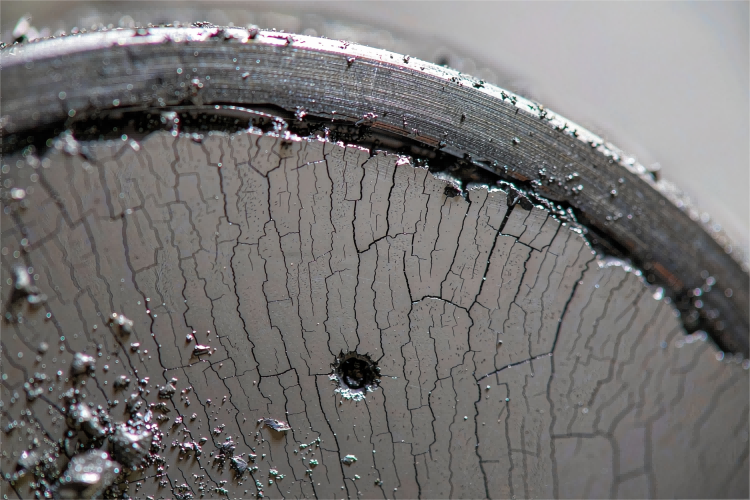
トラブルシューティングの第一歩は、観察された不具合と、その考えられる原因とを区別することです。ひび割れ、剥離、アーク放電、粒子の発生、および結節の成長は、それぞれ独立して発生することもあれば、互いに影響し合うこともあります。
| 破損モード | 典型的な症状 | 考えられる要因 | 有用な検査項目 |
| 対象となる亀裂 | 目視で確認できる破断、エッジの亀裂、または冷却後に発見された亀裂 | 温度勾配、機械的応力、据付条件、材料の欠陥 | 亀裂の位置、稼働履歴、据付状態、材料組織 |
| 接着不良または剥離 | ターゲットとバッキングプレート間の分離;熱的挙動の変化 | 接着層の欠陥、熱サイクル、膨張率の不一致、組立応力 | 接合界面、入手可能な検査記録、温度の推移 |
| アーク放電 | 電圧の不安定、局所的なアーク発生、クレーター、または焼け跡 | 表面堆積物、結節、絶縁性介在物、反応性プロセス条件 | 侵食痕、表面堆積物、アークの履歴、プロセス設定 |
| 粒子の発生 | 堆積膜上の粒子または欠陥 | 表面の剥離、介在物、気孔、不安定な堆積、チャンバーの汚染 | ウェーハまたは基板の欠陥マップ、ターゲット表面、チャンバーの状態 |
| ノジュールの成長 | 侵食跡上の隆起した堆積物。場合によってはアーク放電を伴う | 再成膜、反応性スパッタリング条件、局所的な表面化学的性質 | ノジュールの分布、ガス制御、累積稼働時間 |
これらの症状は、状況に応じて解釈する必要があります。例えば、コーティングされた基板上の粒子欠陥は、必ずしもターゲット材料が原因であることを証明するものではありません。チャンバーシールド、プロセス残留物、治具、その他の部品も粒子の発生源となり得ます。
したがって、有効な調査を行うには、直ちにターゲットの交換を決定するのではなく、欠陥のパターンや稼働履歴から検討を始めることが重要です。
2. スパッタリングターゲットの亀裂:熱応力の理解
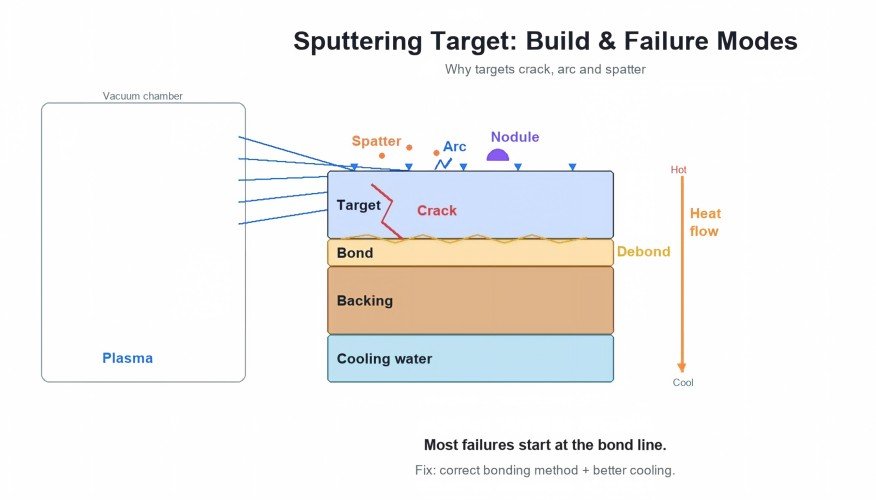
熱応力は、スパッタリングターゲットの亀裂発生における重要な要因であり、特にターゲットが高い熱負荷下で動作する場合や、加熱・冷却が不均一な場合に顕著です。マグネトロンスパッタリングでは、高エネルギーのイオンがターゲット表面に衝突します。 入力エネルギーの一部は材料の除去に寄与しますが、その大部分は熱となります。この熱は、ターゲット材料、接着層、バッキングプレートを経て、最終的に冷却システムへと伝達されなければなりません。
この熱伝達経路の各部分は、熱伝達に対する抵抗となります。温度分布は、材料の熱伝導率、部品の厚さ、接触品質、冷却路の設計、冷却剤の流れ、動作電力など、いくつかの要因に依存します。 局所的な熱抵抗の増加は、ターゲットアセンブリ全体に温度差を生じさせる可能性があります。異なる領域が異なる程度に膨張すると、内部応力が発生します。この応力が材料の変形吸収能力を超えると、亀裂が生じる可能性があります。
熱膨張の不一致:ターゲットとバッキングの材質が異なると、加熱時に同じように膨張しません。熱膨張係数(CTE)は、温度変化に伴い材料の寸法がどれだけ変化するかを表します。 簡略化して比較すると、銅は一般的に多くのセラミック材料よりも大きく膨張します。セラミック製のターゲットを銅製のバッキングプレートに取り付けた場合、繰り返される温度変化によって、ターゲットおよび界面に応力が生じることがあります。実際の応力は、CTE だけによって決まるわけではありません。ターゲットの形状、厚さ、接合方法、機械的拘束、温度分布、および熱サイクルがすべて、最終的な状態に影響を与えます。
| 材料 | 一般的な熱的挙動 | ターゲットアセンブリにおける考慮事項 |
| 銅 | 熱伝導率が高く、熱膨張係数も比較的高い | 一般的なバッキング材料。効果的な熱拡散をもたらすが、セラミックスとの熱膨張率の不一致が生じる可能性がある |
| モリブデン | 銅よりも熱膨張率が低く、高温安定性に優れる | 寸法安定性や材料の適合性が重要な場合に検討される |
| チタン銅に比べて熱伝導率が比較的低く、高温での安定性に優れる | 銅に比べて熱伝導率が比較的低い | 局所的な熱分布やターゲットの形状を考慮する必要がある |
| インジウム | 軟らかく延性があり、融点が比較的低い接合材料 | ある程度の機械的ひずみには耐えられるが、動作限界を遵守する必要がある |
| アルミナ | 電気絶縁性があり、比較的脆い | 温度勾配や機械的制約については慎重な検討が必要 |
これらは一般的な材料特性であり、普遍的な設計仕様ではありません。実際の値は、グレード、純度、温度、および材料の状態によって異なります。ターゲットアセンブリの適合性は、具体的な材料データと動作条件を用いて評価する必要があります。
ターゲットに亀裂が生じた場合の確認事項
ターゲット材料に欠陥があると結論付ける前に、以下の点を確認してください:
- 亀裂がエッジ、取り付け部、またはその他の局所的な領域から始まっているかどうか。
- ターゲットに急激な出力増加や温度変化が生じていなかったか。
- 冷却流路および冷却剤の温度が安定していたか。
- ターゲットが適切な機械的支持および取り付け条件で設置されていたか。
- ターゲットまたはバッキングプレートに歪みや損傷の兆候が見られたかどうか。
- 材料に関する文書に、関連する密度、組成、または微細構造の特性が記載されているかどうか。
亀裂の位置は有用な証拠ですが、それだけでは根本原因を特定するには不十分です。
3. スパッタリングターゲットの接合:界面が重要な理由
ボンディングされたスパッタリングターゲットアセンブリでは、ターゲット材料は、 接合 層またはボンディング工程を通じてバッキングプレートに接合されます。この界面には、機械的完全性を維持することと、ターゲットから熱を放散させることという2つの重要な役割があります。
接合が不完全であったり、損傷していたり、あるいは動作条件に適していなかったりすると、局所的な熱伝達が効率的に行われなくなる可能性があります。これにより、温度差、機械的応力、およびターゲット性能の変化が生じる恐れがあります。
スパッタリングターゲットアセンブリに関して一般的に議論される3つの接合手法は、インジウム接合、エラストマー接合、および拡散接合である。これらの手法の適性は、ターゲット材料、バッキングプレート、動作温度、電力条件、真空要件、および装置の設計によって異なる。
インジウム接合
インジウムは、比較的融点が低く、柔らかく延性のある金属です。その柔軟性により、ターゲットとバッキングプレート間の熱膨張の差をある程度吸収することができます。
しかし、インジウム接合には温度上の制限もあります。インジウムの融点は約156.6 °Cですが、この値をすべての接合アセンブリに共通する動作限界として扱うべきではありません。許容温度範囲は、アセンブリ全体の設計、局所的な温度分布、動作条件、および適切な安全マージンによって異なります。
インジウム接合されたターゲットを評価する際は、接合層の連続性、ターゲットの形状、熱負荷、およびその特定の組立品に対して規定された動作限界に注意を払う必要があります。
エラストマー接合
エラストマー接合では、ターゲットとバッキングプレートの間に、弾性のあるポリマーベースの層を使用します。その柔軟性は、機械的応力への対応が必要な特定のセラミックターゲット構成において有用である場合があります。
ポリマーのグレードとアセンブリの設計は重要です。真空適合性、アウトガス、耐熱性、温度耐性、および長期安定性をすべて考慮する必要があります。エラストマー接合は、高出力または高温での動作に適していると自動的に想定すべきではありません。
拡散接合
拡散接合は、温度と圧力を制御することで金属組織的な結合を形成します。従来の軟質接合層が適さない材料の組み合わせや用途において、この手法を検討することができます。
ただし、このプロセスでは、材料の適合性、熱膨張、加工条件、および寸法安定性について慎重に検討する必要があります。強固な金属学的界面があっても、ターゲット材とバッキング材が過度の熱的または機械的応力を受けた場合、亀裂が生じる可能性は排除されません。
調達担当者は何を確認すべきか?
接合済みターゲットを選定する前に、接合方法、ターゲットおよびバッキングプレートの材料、適用可能な動作条件、および入手可能な検査文書を明確にする必要があります。
材料、形状、および界面に対して超音波検査が適している場合、Cスキャンは未接合領域の特定とマッピングに役立つ可能性があります。ただし、検査の感度と解釈は、検査手順および組立構成に依存します。したがって、Cスキャンの結果は、普遍的な割合ではなく、特定のターゲットに対して確立された合格基準に基づいて評価する必要があります。
さらなる材料選定にあたっては、目的とする成膜用途に応じて、利用可能な金属スパッタリングターゲット、セラミックスパッタリングターゲット、および合金スパッタリングターゲットを比較検討してください。
4. スパッタリングターゲットの多孔率:密度が性能に与える影響
相対密度は、多くのスパッタリングターゲットにとって重要な材料特性です。これは、材料の測定密度をその理論密度と比較したものです。
2つの単純化した例を考えてみましょう。
密度の測定値と理論的基準が適切であると仮定した場合、相対密度99.5%は、理論上の細孔体積分率が約0.5%に相当します。
相対密度が99.9%の場合、理論上の空隙体積分率は約0.1%に相当します。
99.5%における計算上の細孔体積分率は、99.9%の場合の5倍になります。
この比較は、相対密度のわずかな違いが、総細孔体積において有意な差をもたらす理由を示しています。ただし、これは密度99.5%のターゲットが、密度99.9%のターゲットの5倍の粒子を生成することを意味するわけではありません。
多孔度の影響は、細孔のサイズ、分布、連結性、位置、および周囲の微細構造によって異なります。また、介在物、粒界、相分布、表面状態などの他の特性も、スパッタリング挙動に影響を与える可能性があります。
多孔度が注目に値する理由
熱的挙動:細孔は、その量や分布によっては、材料の有効熱伝導率を低下させる可能性があります。多孔度が特定の領域に集中している場合、局所的な温度差がより顕著になることがあります。
機械的完全性:細孔や結合が弱い領域は、応力集中点として作用する可能性があります。熱サイクルや機械的負荷下では、これらの領域が亀裂の発生や進展の一因となる場合があります。
侵食時の表面露出:スパッタリングによって材料が除去されるにつれて、内部の気孔や介在物がターゲット表面に露出することがあります。それらの影響は、その大きさ、構造、およびプラズマとの相互作用によって異なります。
粒子の発生:結合が弱い材料や不安定な表面領域は、粒子の形成に寄与する可能性がある。とはいえ、粒子の挙動は成膜条件、ターゲット表面の化学的性質、およびチャンバーの清浄度にも依存する。
密度のみを評価すべきではない
有用な材料評価を行うには、相対密度に加え、組成、純度、微細構造、および想定されるスパッタリング条件も考慮する必要があります。
また、測定方法は材料に適したものでなければなりません。例えば、アルキメデスの原理に基づく方法では、試料の調製、開放気孔率、液体の浸透、および適用される材料規格に注意を払う必要があります。ASTM B962およびASTM B311にはそれぞれ特定の適用範囲があり、あらゆる金属やセラミックターゲットに対して互換性のある方法として扱うべきではありません。
セラミック材料の場合、適切な密度測定法および許容範囲は、材料系や製造プロセスによって異なります。単一の密度閾値をすべてのセラミックターゲットに一律に適用すべきではありません。
ターゲットの仕様を比較する際は、「高密度」といった一般的な表現だけに頼るのではなく、測定結果、測定方法、およびロット識別情報を確認するようにしてください。
5. スパッタリングターゲットのアーク放電と粒子発生:プロセス側の要因
適切な材料特性を持つターゲットであっても、プロセス条件が適切に制御されていないと、動作が不安定になることがあります。アークの繰り返し発生や粒子発生量の増加を調査する際には、プロセス側のいくつかの要因に注意を払う必要があります。
電力密度と電力の変動
電力密度は、ターゲットにかかる熱負荷に影響を与えます。その実際の影響は、有効な侵食面積、ターゲットの形状、冷却設計、および接合構成によって異なります。
ある動作条件下で認定されたターゲットであっても、それより大幅に高い電力レベルに適していると自動的に想定すべきではありません。実際の電力プロファイルを確認し、ターゲットアセンブリの文書化された動作限界と比較してください。
急激な出力の変化も熱過渡現象を引き起こす可能性があります。装置やプロセスリシピが許容する範囲であれば、制御された出力ランプ(漸増)を行うことで、急激な温度変化を軽減できます。適切なランププロファイルは、汎用的な時間設定としてそのまま採用するのではなく、特定のシステムに合わせて確立する必要があります。
冷却水の性能
プロセスレシピが同じであっても、冷却性能は変化する可能性があります。考えられる原因には以下が含まれます:
冷却水の流量低下。
流入水温の上昇。
冷却路内のファウリングや堆積物。
部分的な閉塞または漏れ。
冷却システムの構成変更。
流量、入口温度、出口温度、および圧力を、システムの試運転時の基準値と比較してください。出口温度の変化のみを、流量や印加電力を考慮せずに解釈してはなりません。
反応性スパッタリングと表面堆積物
反応性スパッタリングでは、酸素、窒素、またはその他の反応性ガスが導入されることで、ターゲット表面の化学的状態が変化します。
材料やプロセスによっては、ターゲット表面の一部に絶縁性化合物や堆積物が形成される場合があります。これらの変化は放電挙動に影響を与え、アーク放電の原因となる可能性があります。
また、侵食跡に材料が蓄積したり再堆積したりすることで、結節が生じることもあります。堆積物が不安定になると、剥離したり、局所的な放電現象を引き起こしたりする可能性があります。
流入するターゲット材料が原因であると断定する前に、侵食跡を点検し、反応性ガスの流量、圧力、電力、およびアークの履歴を確認してください。
侵食プロファイルとターゲット寿命
ターゲットの使用に伴い、その表面形状は変化します。不均一な侵食は、熱分布や材料除去に局所的な変化をもたらす可能性があります。
ターゲットの寿命が近づくと、残存材料の厚さや侵食プロファイルが熱的挙動や機械的安定性に影響を与える可能性があります。したがって、粒子やアーク現象の急激な増加については、累積稼働時間および測定された侵食プロファイルと照らし合わせて検討する必要があります。
6. スパッタリングターゲットのトラブルシューティング:8ステップの点検チェックリスト
体系的なトラブルシューティングのプロセスは、材料に関連する問題と、工程や設備の問題を区別するのに役立ちます。以下の手順では、まず運転記録や目視観察から始め、その後、より詳細な点検へと進みます。
| 手順 | 点検項目 | 確認事項 |
| 1 | 主な症状を特定する | ひび割れ、アーク放電、結節、または母材粒子 |
| 2 | プロセスの履歴を確認する | 出力、圧力、ガス流量、ランププロファイル、および稼働時間 |
| 3 | 冷却性能の確認 | 流量、入口/出口温度、圧力、およびベースラインの推移 |
| 4 | 対象表面の点検 | 侵食痕、堆積物、変色、ひび割れ、および目視で確認できる損傷 |
| 5 | 侵食プロファイルの評価 | 対象面全体にわたる侵食の深さおよび均一性 |
| 6 | 接着状態の確認 | 入手可能な接着記録および適切な検査結果 |
| 7 | 材料関連文書の確認 | 組成、純度、密度、および入手可能な不純物データ |
| 8 | 欠陥パターンの比較 | ウェーハまたは基板のマップ、ターゲットの位置、およびチャンバーの状態 |
故障の深刻度や装置の安全要件によっては、この順序が変更される場合があります。例えば、目視で破損が確認できるターゲットは、単に追加のプロセスデータを収集するためだけに、再び稼働させてはなりません。
このチェックリストの目的は、証拠に基づいた説明を構築することにあります。冷却、取り付け、プロセス履歴、およびチャンバーの状態を確認せずにターゲットを交換しても、当面の問題は解決されるかもしれませんが、再発を防ぐことはできません。
7. スパッタリングターゲットを購入する際に指定すべき事項
発注書には、化学式や外形寸法だけでなく、用途に応じて材料特性、検査要件、組み立て条件も明記する必要があります。
発注を行う前に、以下の点を検討してください:
- 材料組成:化学式、合金比、または要求される組成範囲を明記してください。多元素材料の場合は、必要に応じて許容される組成のばらつきを明確にしてください。
- 純度:必要な純度レベルと、不純物の報告方法を定義してください。必要に応じて、ロットごとの組成データや微量元素に関する情報を要求してください。
- 密度:必要な相対密度と適切な測定方法を明記してください。代表値のみに依存するのではなく、測定結果を要求してください。
- 微細構造:該当する場合は、結晶粒径や構造上の要件を定義し、どのような裏付け資料が利用可能かを明確にしてください。
- 寸法:直径、長さ、厚さ、公差、形状、および加工や取り付けに関する要件を確認してください。
接合:接合されたアセンブリについては、 - 接合方法、ターゲットおよびバッキングプレートの構成、ならびに適用される動作要件を指定してください。
- 表面状態:必要な表面仕上げおよび外観の合格基準を定義してください。表面粗さが重要な場合は、測定方法および適用される規格を明記してください。
- トレーサビリティ:納入されたユニットを関連する文書と関連付けられるよう、ロット番号またはシリアル番号の付与を要求してください。
すべての仕様がすべての材料に適用されるわけではありません。例えば、結晶粒径の要件は、一部の金属ターゲットには関連性があるものの、特定のセラミック材料には不適切または不十分である場合があります。同様に、密度測定方法は、材料とその多孔性特性に応じて選択する必要があります。
粒度測定に関するASTM E112や、表面粗さに関するISO 21920シリーズなどの規格は、その適用範囲が材料および測定要件と一致する場合に有用です。適用される版および測定方法は、購入仕様書において合意しておく必要があります。 有用な発注書は、受入基準を定量化可能なものにする。「高密度」や「微細な結晶粒」といった要求をするのではなく、必要な値や範囲、測定方法、および材料に添付すべき書類を明記すべきである。
8. 適切な対象材料の選定:金属、合金、それともセラミック?
ターゲット材料は、必要な膜組成、成膜プロセス、装置構成、および運転条件に応じて選定する必要があります。
金属スパッタリングターゲット
金属ターゲットは、成膜に金属元素が必要な場合や、金属が後続の反応や化合物形成プロセスの原料となる場合に使用されます。
熱伝導率、機械的特性、純度、組成、およびターゲットの形状が、選定の重要な要素となります。特定の金属を必要とする用途では、材料名だけに頼るのではなく、材料のグレードや利用可能な仕様を比較検討してください。
詳細については、 ULPMAT 金属スパッタリングターゲットの製品ラインナップをご覧いただき、利用可能な材料オプションをご確認ください。
合金スパッタリングターゲット
合金ターゲットは、複数の金属元素を含む原料源となります。特に膜の化学量論比が重要な場合には、組成の均一性およびターゲット組成と成膜組成との関係について考慮する必要があります。
適切な合金組成は、要求される膜の特性や成膜方法によって異なります。エンジニアは、ターゲットを選定する前に、公称組成、許容変動範囲、および利用可能なバッチ文書を確認する必要があります。
利用可能な材料オプションについては、ULPMATの合金スパッタリングターゲット製品ラインナップをご覧ください。
セラミックスパッタリングターゲット
セラミックターゲットは、酸化物、窒化物、およびその他の化合物膜の成膜に広く使用されています。その電気的特性、脆性、密度、熱的特性、および結合構成により、金属ターゲットとは異なる操作や取り扱い上の配慮が必要となる場合があります。
例えば、酸化物材料を評価するエンジニアは、ULPMATのアルミニウムマグネシウム(MgAl₂O₄)スパッタリングターゲットおよび酸化ジルコニウム(ZrO₂)スパッタリングターゲットのページを参照できます。
適切な選定は、材料名や純度だけでは決定できません。ターゲットの寸法、バッキングの構成、接合要件、電力条件、および求められる膜の特性などを総合的に考慮する必要があります。
よくある質問
スパッタリングターゲットの亀裂は、温度勾配、機械的応力、取り付け条件、接合上の問題、あるいは材料の欠陥によって生じる可能性があります。根本原因を特定する前に、亀裂の発生箇所、稼働履歴、冷却性能、および組立構成を確認する必要があります。
アーク放電は、絶縁性の表面堆積物、結節、侵食によって露出した介在物、および不安定な反応性スパッタリング条件と関連している可能性があります。プロセス設定、ターゲット表面の状態、およびアーク放電の履歴を総合的に評価する必要があります。
接合上の問題は、局所的な熱抵抗や機械的応力の原因となる可能性があります。ただし、ひび割れが発生したからといって、必ずしも接合不良であるとは限りません。対象材料の特性、形状、取り付け方法、およびプロセス条件も考慮する必要があります。
いいえ。一般的に、相対密度が高いほど総細孔容積は小さくなりますが、粒子の発生は、細孔の分布、介在物、微細構造、表面状態、侵食挙動、およびプロセスの安定性にも左右されます。密度は、他の材料特性と併せて評価する必要があります。
考えられる指標としては、熱的挙動の変化、温度の推移、および界面の剥離の兆候などが挙げられます。組立構造に適している場合は、Cスキャンなどの超音波検査が、接合界面の評価に役立つ場合があります。検査手順および合格基準は、その特定の構成に適したものでなければなりません。
寿命末期の粒子発生は、ターゲットの厚さの変化、侵食プロファイル、表面状態、露出した介在物、あるいはチャンバー内の汚染と関連している可能性があります。欠陥マップを累積稼働時間やターゲットの侵食測定値と比較することで、原因の特定に役立ちます。
純度は重要ですが、それが唯一の要因というわけではありません。組成の均一性、密度、微細構造、ターゲットの形状、接合条件、冷却性能、およびプロセスパラメータのいずれもが、スパッタリング挙動に影響を与える可能性があります。
結論:標的の失敗は手がかりであり、診断ではない
スパッタリングターゲットの亀裂、アーク放電、および粒子発生は、互いに置き換え可能な問題として扱ってはなりません。それぞれの現象は異なる手がかりを提供しており、実際の原因には、ターゲット材料、接合界面、冷却システム、成膜レシピ、あるいはチャンバーの状態などが関与している可能性があります。
実用的な調査は、まず故障モードを特定し、プロセスおよび冷却記録を確認し、侵食面を検査し、入手可能な材料および組立に関する文書を確認することから始まります。これらの要因をすべて検討した上で初めて、ターゲット材料そのものが原因であると結論づけるべきです。
しかし、次のターゲットを発注する前に、注目すべき疑問が一つあります。
もし2つのターゲットが同じ組成と純度を持っているなら、なぜ同じスパッタリングシステム内で異なる挙動を示すことがあるのでしょうか?
その答えには、製品名や純度値だけでは明らかにならない特性——微細構造、密度分布、接合構成、寸法、および動作条件との適合性などが関係している可能性があります。
ターゲットの仕様を比較する場合や、予期せぬ故障を調査する場合は、ターゲット材料、寸法、接合構成、および問題の詳細を明記の上、ULPMATまでご連絡ください。また、利用可能な金属、合金、セラミック製スパッタリングターゲットのラインナップを確認し、さらなる評価を行うための材料を特定することも可能です。
問題がターゲット、接合部、あるいはプロセスのいずれに起因するのか不明な場合は、ご使用のアプリケーションの詳細と観察された症状をお知らせください。適切な質問を投げかけることが、真の原因を突き止めるための第一歩となる場合が少なくありません。
発行元:ULPMAT 材料ナレッジセンター
会社名: UltraPurMat Group Co., Ltd.
最終更新日:2026年10月30日