

La fissuration des cibles de pulvérisation, la formation d’arcs électriques et la génération de particules sont des problèmes courants dans le dépôt physique en phase vapeur (PVD), mais ces problèmes n’ont pas toujours la même cause profonde. Les contraintes thermiques, les défauts de liaison, la porosité du matériau, les dépôts de surface, les conditions de refroidissement et les paramètres du procédé peuvent tous influencer les performances de la cible.
Une cible qui se fissure peut avoir subi des contraintes thermiques ou mécaniques excessives. La formation répétée d’arcs électriques peut être liée à la présence de nodules en surface, de dépôts isolants, d’inclusions ou à une instabilité du procédé. La génération de particules peut résulter de défauts du matériau, d’un comportement d’érosion ou d’une contamination ailleurs dans le système de dépôt.
Pour les ingénieurs de procédés, la question importante n’est pas simplement de savoir si une cible a subi une défaillance. Il s’agit de déterminer le mécanisme à l’origine de la défaillance et d’établir si le problème provient du matériau, de l’assemblage collé, du système de refroidissement ou du procédé de dépôt.
1. Cinq modes de défaillance courants des cibles de pulvérisation cathodique
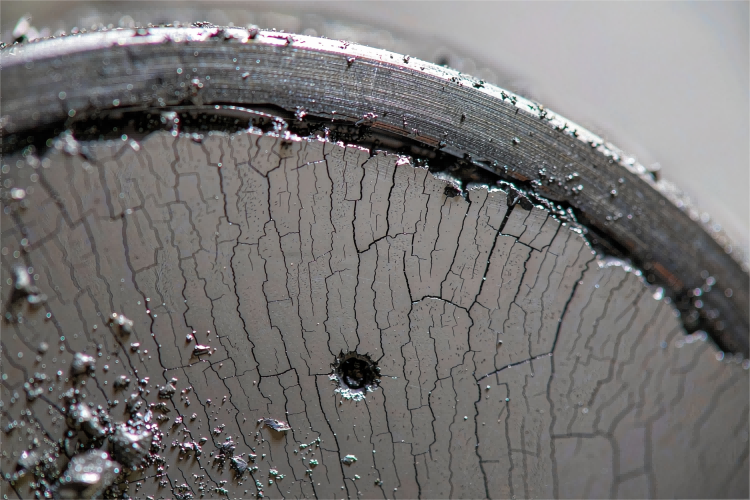
La première étape du dépannage consiste à distinguer le défaut observé de sa cause possible. La fissuration, le décollement, la formation d’arcs électriques, la génération de particules et la croissance de nodules peuvent se produire indépendamment les uns des autres ou s’influencer mutuellement.
| Mode de défaillance | Symptômes typiques | Facteurs pouvant contribuer à la défaillance | Points d’inspection utiles |
| Fissuration de la cible | Fractures visibles, fissures sur les bords ou fissures découvertes après refroidissement | Gradients thermiques, contraintes mécaniques, conditions de montage, défauts du matériau | Localisation de la fissure, historique d’exploitation, conditions de montage, structure du matériau |
| Défaillance de l’adhérence ou décollement | Séparation entre la cible et la plaque de support ; modifications du comportement thermique | Défauts de la couche de liaison, cycles thermiques, dilatation incompatible, contraintes d’assemblage | Interface de collage, rapports d’inspection disponibles, tendances de température |
| Formation d’arcs électriques | Instabilité de tension, arcs localisés, cratères ou traces de brûlure | Dépôts de surface, nodules, inclusions isolantes, conditions de procédé réactives | Traces d’érosion, dépôts de surface, historique des arcs, paramètres de procédé |
| Génération de particules | Particules ou défauts sur les films déposés | Écaillage de surface, inclusions, pores, dépôts instables, contamination de la chambre | Carte des défauts de la plaquette ou du substrat, surface de la cible, état de la chambre |
| Croissance de nodules | Dépôts en relief sur la trace d’érosion, parfois suivis d’arcs électriques | Redéposition, conditions de pulvérisation réactive, chimie locale de la surface | Répartition des nodules, contrôle des gaz, temps de fonctionnement cumulé |
Ces symptômes doivent être interprétés dans leur contexte. Par exemple, un défaut dû à des particules sur un substrat revêtu ne prouve pas automatiquement que le matériau de la cible en est responsable. Les blindages de la chambre, les résidus de processus, les fixations et d’autres composants peuvent également être à l’origine de particules.
Une analyse pertinente commence donc par l’examen de la configuration du défaut et de l’historique de fonctionnement, plutôt que par une décision immédiate de remplacer la cible.
2. Fissuration des cibles de pulvérisation : comprendre les contraintes thermiques
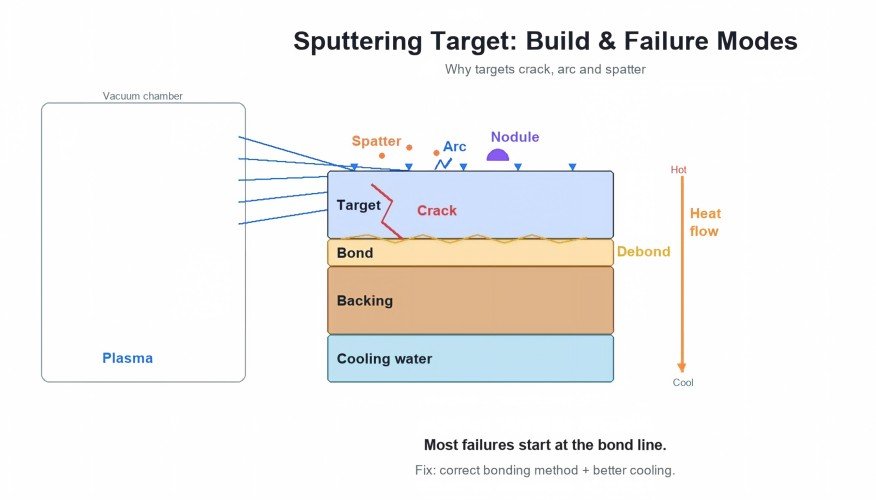
Les contraintes thermiques constituent un facteur important dans la fissuration des cibles de pulvérisation, en particulier lorsque la cible fonctionne sous une charge thermique élevée ou subit un chauffage et un refroidissement inégaux. Lors de la pulvérisation par magnétron, des ions énergétiques bombardent la surface de la cible. Une partie de l’énergie apportée contribue à l’enlèvement de matière, tandis qu’une part importante se transforme en chaleur. Cette chaleur doit se propager à travers le matériau de la cible, toute couche de liaison, la plaque d’appui et, enfin, le système de refroidissement.
Chaque élément de ce parcours thermique offre une résistance au transfert de chaleur. La répartition de la température dépend de plusieurs facteurs, notamment la conductivité thermique du matériau, l’épaisseur des composants, la qualité des contacts, la conception des canaux de refroidissement, le débit du fluide de refroidissement et la puissance de fonctionnement. Une augmentation locale de la résistance thermique peut entraîner une différence de température au sein de l’ensemble cible. Lorsque différentes zones se dilatent à des degrés différents, des contraintes internes apparaissent. Si ces contraintes dépassent la capacité du matériau à s’adapter à la déformation, des fissures peuvent se former.
Incompatibilité de dilatation thermique : les différents matériaux de la cible et de la plaque d’appui ne se dilatent pas de la même manière lorsqu’ils sont chauffés. Le coefficient de dilatation thermique (CDT) décrit dans quelle mesure un matériau change de taille en fonction de la température. À titre de comparaison simplifiée, le cuivre se dilate généralement davantage que de nombreux matériaux céramiques. Lorsqu’une cible en céramique est fixée à une plaque de support en cuivre, des variations de température répétées peuvent exercer des contraintes sur la cible et l’interface. La contrainte réelle ne dépend pas uniquement du CTE. La géométrie de la cible, son épaisseur, la méthode de collage, le contrainte mécanique, la répartition de la température et les cycles thermiques influencent tous l’état final.
| Matériau | Comportement thermique général | Considérations relatives aux assemblages de cibles |
| Cuivre | Conductivité thermique élevée et dilatation thermique relativement importante | Matériau de support courant ; assure une bonne diffusion de la chaleur mais peut entraîner un déséquilibre de dilatation avec la céramique |
| Molybdène | Dilatation thermique inférieure à celle du cuivre et bonne stabilité à haute température | Peut être envisagé lorsque la stabilité dimensionnelle et la compatibilité des matériaux sont importantes |
| Titane | Conductivité thermique relativement faible par rapport au cuivre | Il convient de tenir compte de la répartition locale de la chaleur et de la géométrie de la cible |
| Indium | Matériau de liaison souple et ductile, présentant un point de fusion relativement bas | Peut supporter certaines contraintes mécaniques, mais ses limites de fonctionnement doivent être respectées |
| Alumine | Isolant électrique et relativement cassant | Les gradients thermiques et les contraintes mécaniques doivent être pris en compte avec soin |
Il s’agit là de caractéristiques générales des matériaux, et non d’une spécification de conception universelle. Les valeurs réelles varient en fonction de la nuance, de la pureté, de la température et de l’état du matériau. L’adéquation d’un ensemble de cibles doit être évaluée à l’aide des données spécifiques au matériau et des conditions de fonctionnement.
Que vérifier en cas de fissure d’une cible ?
Avant de conclure que le matériau de la cible est défectueux, vérifiez :
- Si la fissure prend naissance au niveau d’un bord, d’un élément de fixation ou d’une autre zone localisée.
- Si la cible a subi une augmentation rapide de la puissance ou un changement de température.
- Si le débit de refroidissement et la température du fluide de refroidissement sont restés stables.
- Si la cible a été installée avec un support mécanique et dans des conditions de fixation appropriées.
- si la cible ou la plaque d’appui présentait des signes de déformation ou de détérioration ;
- Si la documentation relative au matériau identifie les caractéristiques pertinentes en matière de densité, de composition ou de microstructure.
L’emplacement de la fissure constitue un indice utile, mais il ne suffit pas à lui seul à établir la cause première.
3. Liaison des cibles de pulvérisation : pourquoi l'interface est-elle importante ?
Dans un ensemble de cible de pulvérisation par collage, le matériau de la cible est fixé à une plaque de support par un couche de liaison ou par un procédé de collage. Cette interface remplit deux rôles importants : maintenir l’intégrité mécanique et évacuer la chaleur de la cible.
Si le collage est incomplet, endommagé ou inadapté aux conditions de fonctionnement, le transfert de chaleur local peut s’en trouver réduit. Cela peut entraîner des différences de température, des contraintes mécaniques et une altération des performances de la cible.
Les trois méthodes de liaison couramment évoquées pour les assemblages de cibles de pulvérisation sont la liaison à l’indium, la liaison par élastomère et la liaison par diffusion. Leur adéquation dépend du matériau de la cible, de la plaque de support, de la température de fonctionnement, des conditions de puissance, des exigences en matière de vide et de la conception de l’équipement.
Assemblage par indium
L’indium est un métal mou et ductile présentant un point de fusion relativement bas. Sa souplesse lui permet de s’adapter à certaines différences de dilatation thermique entre la cible et la plaque d’appui.
Cependant, l’assemblage par indium présente également des limites de température. L’indium fond à environ 156,6 °C, mais cette valeur ne doit pas être considérée comme une limite de fonctionnement universelle pour tous les assemblages collés. La plage de température acceptable dépend de la conception globale de l’assemblage, de la répartition locale de la température, des conditions de fonctionnement et des marges de sécurité appropriées.
Lors de l’évaluation d’une cible collée à l’indium, il convient de prêter attention à la continuité de la couche de liaison, à la géométrie de la cible, à la charge thermique et aux limites de fonctionnement spécifiées pour cet assemblage particulier.
Collage par élastomère
Le collage par élastomère utilise une couche souple à base de polymère entre la cible et la plaque de support. Sa flexibilité peut s’avérer utile pour certaines configurations de cibles en céramique où il est nécessaire de compenser les contraintes mécaniques.
Le type de polymère et la conception de l’ensemble sont des facteurs importants. La compatibilité avec le vide, le dégazage, la résistance thermique, la plage de températures admissibles et la stabilité à long terme doivent tous être pris en compte. Il ne faut pas considérer systématiquement que le collage par élastomère est adapté à un fonctionnement à haute puissance ou à haute température.
Soudage par diffusion
Le soudage par diffusion crée une liaison métallurgique grâce à une température et une pression contrôlées. Il peut être envisagé pour des combinaisons de matériaux et des applications où une couche de liaison souple classique n’est pas appropriée.
Toutefois, ce procédé nécessite une analyse minutieuse de la compatibilité des matériaux, de la dilatation thermique, des conditions de traitement et de la stabilité dimensionnelle. Une interface métallurgique solide n’élimine pas le risque de fissuration si les matériaux cible et de support subissent des contraintes thermiques ou mécaniques excessives.
Que doivent vérifier les équipes d’approvisionnement ?
Avant de choisir une cible soudée, il convient de clarifier la méthode de soudage, les matériaux de la cible et de la plaque de support, les conditions de fonctionnement applicables et la documentation d’inspection disponible.
Lorsque l’inspection par ultrasons est adaptée au matériau, à la géométrie et à l’interface, un scan en C peut aider à identifier et à cartographier les zones non liées. Toutefois, la sensibilité de l’inspection et son interprétation dépendent de la procédure d’inspection et de la configuration de l’assemblage. Un résultat de scan en C doit donc être évalué par rapport aux critères d’acceptation établis pour la cible spécifique plutôt qu’à un pourcentage universel.
Pour affiner la sélection des matériaux, comparez les cibles de pulvérisation métalliques, céramiques et en alliage disponibles en fonction de l’application de dépôt prévue.
4. Porosité des cibles de pulvérisation : l'influence de la densité sur les performances
La densité relative est une caractéristique importante de nombreux cibles de pulvérisation. Elle permet de comparer la densité mesurée d’un matériau à sa densité théorique.
Prenons deux exemples simplifiés :
Une densité relative de 99,5 % correspond à une fraction volumique théorique des pores d’environ 0,5 %, en supposant que la mesure de la densité et la référence théorique soient appropriées.
Une densité relative de 99,9 % correspond à environ 0,1 %.
La fraction volumique des pores calculée à 99,5 % est cinq fois supérieure à celle obtenue à 99,9 %.
Cette comparaison illustre pourquoi de faibles différences de densité relative peuvent se traduire par des différences significatives du volume total des pores. Cela ne signifie toutefois pas qu’une cible d’une densité de 99,5 % générera cinq fois plus de particules qu’une cible d’une densité de 99,9 %.
L’effet de la porosité dépend de la taille des pores, de leur distribution, de leur connectivité, de leur emplacement et de la microstructure environnante. D’autres caractéristiques, notamment les inclusions, les joints de grains, la distribution des phases et l’état de surface, peuvent également influencer le comportement lors de la pulvérisation cathodique.
Pourquoi la porosité mérite-t-elle une attention particulière ?
Comportement thermique : les pores peuvent réduire la conductivité thermique effective d’un matériau, en fonction de leur quantité et de leur répartition. Les différences thermiques locales peuvent devenir plus importantes lorsque la porosité est concentrée dans des zones particulières.
Intégrité mécanique : les pores et les zones à liaison faible peuvent agir comme des concentrateurs de contraintes. Sous l’effet de cycles thermiques ou de charges mécaniques, ces zones peuvent contribuer à l’apparition ou à la propagation de fissures.
Exposition de la surface lors de l’érosion : à mesure que la pulvérisation enlève de la matière, des pores internes ou des inclusions peuvent être mis à nu à la surface de la cible. Leur influence dépend de leur taille, de leur structure et de leur interaction avec le plasma.
Génération de particules : le matériau faiblement lié ou les zones de surface instables peuvent contribuer à la formation de particules. Néanmoins, le comportement des particules dépend également des conditions de dépôt, de la composition chimique de la surface de la cible et de la propreté de la chambre.
La densité ne doit pas être évaluée isolément
Une évaluation utile du matériau doit prendre en compte la densité relative ainsi que la composition, la pureté, la microstructure et les conditions de pulvérisation prévues.
La méthode de mesure doit également être adaptée au matériau. Les méthodes basées sur le principe d’Archimède, par exemple, exigent de prêter attention à la préparation de l’échantillon, à la porosité ouverte, à la pénétration des liquides et à la norme applicable au matériau. Les normes ASTM B962 et ASTM B311 ont des champs d’application spécifiques et ne doivent pas être considérées comme des méthodes interchangeables pour toutes les cibles métalliques ou céramiques.
Pour les matériaux céramiques, la méthode de mesure de la densité et la plage d’acceptation appropriées dépendent du système de matériaux et du procédé de fabrication. Un seuil de densité unique ne doit pas être appliqué à toutes les cibles céramiques.
Lors de la comparaison des spécifications des cibles, demandez le résultat mesuré, la méthode de mesure et l’identification du lot plutôt que de vous fier uniquement à une mention générale telle que « haute densité ».
5. Formation d'arcs électriques sur les cibles de pulvérisation et génération de particules : facteurs liés au procédé
Même une cible présentant des propriétés matérielles adaptées peut présenter un fonctionnement instable si les conditions de processus ne sont pas maîtrisées. Plusieurs facteurs liés au processus méritent d’être pris en compte lors de l’analyse de la formation répétée d’arcs électriques ou d’une production accrue de particules.
Densité de puissance et variations de puissance
La densité de puissance influence la charge thermique exercée sur la cible. Son effet concret dépend de la surface d’érosion effective, de la géométrie de la cible, de la conception du système de refroidissement et de la configuration de fixation.
Une cible qualifiée pour une condition de fonctionnement donnée ne doit pas être automatiquement considérée comme adaptée à un niveau de puissance nettement supérieur. Il convient d’examiner le profil de puissance réel et de le comparer aux limites de fonctionnement documentées de l’ensemble cible.
Les variations rapides de puissance peuvent également générer des transitoires thermiques. Une rampe de puissance contrôlée, lorsque l’équipement et la recette de procédé le permettent, peut contribuer à réduire les variations brusques de température. Le profil de rampe approprié doit être établi pour le système spécifique plutôt que d’être copié comme un réglage temporel universel.
Performances de l’eau de refroidissement
Les performances de refroidissement peuvent varier même lorsque la recette de procédé reste identique. Les causes possibles sont notamment :
Une réduction du débit du fluide de refroidissement.
Une augmentation de la température de l’eau à l’entrée.
Encrassement ou dépôts dans les canaux de refroidissement.
Un colmatage partiel ou une fuite.
Des modifications de la configuration du système de refroidissement.
Comparez le débit, la température d’entrée, la température de sortie et la pression aux valeurs de référence de mise en service du système. Une variation de la température de sortie ne doit pas être interprétée isolément, sans tenir compte du débit et de la puissance appliquée.
Pulvérisation réactive et dépôts de surface
Dans la pulvérisation réactive, l’introduction d’oxygène, d’azote ou d’un autre gaz réactif modifie les conditions chimiques à la surface de la cible.
Selon le matériau et le procédé, des composés isolants ou des dépôts peuvent se former sur certaines parties de la surface de la cible. Ces modifications peuvent influencer le comportement des décharges et contribuer à la formation d’arcs électriques.
Des nodules peuvent également se former à mesure que le matériau s’accumule ou se redépose sur la trace d’érosion. Si les dépôts deviennent instables, ils peuvent se détacher ou contribuer à des décharges localisées.
Inspectez la trace d’érosion et examinez le débit de gaz réactif, la pression, la puissance et l’historique des arcs avant de conclure que le matériau de la cible entrant est en cause.
Profil d’érosion et durée de vie de la cible
Au fur et à mesure de l’utilisation de la cible, la géométrie de sa surface évolue. Une érosion non uniforme peut entraîner des variations localisées de la répartition thermique et de l’enlèvement de matière.
Vers la fin de la durée de vie de la cible, l’épaisseur de matériau restante et le profil d’érosion peuvent affecter le comportement thermique et la stabilité mécanique. Une augmentation soudaine du nombre de particules ou d’événements d’arc doit donc être analysée en fonction de la durée de fonctionnement cumulée et du profil d’érosion mesuré.
6. Dépannage des cibles de pulvérisation : une liste de contrôle en huit étapes pour l'inspection
Un processus de dépannage structuré permet de distinguer les problèmes liés aux matières de ceux liés aux procédés et aux équipements. La séquence suivante commence par l’examen des registres d’exploitation et des observations visuelles avant de passer à des inspections plus approfondies.
| Étape | Point d’inspection | Éléments à vérifier |
| 1 | Identifier le symptôme principal | Fissures, arcs électriques, nodules ou particules de substrat |
| 2 | Examiner l’historique du processus | Puissance, pression, débit de gaz, profil de montée en puissance et durée de fonctionnement |
| 3 | Vérification des performances de refroidissement | Débit, température d’entrée/de sortie, pression et tendances de référence |
| 4 | Inspecter la surface ciblée | Traces d’érosion, dépôts, décoloration, fissures et dommages visibles |
| 5 | Évaluer le profil d’érosion | Profondeur et uniformité de l’érosion sur l’ensemble de la surface ciblée |
| 6 | Vérifier l’état de l’adhérence | Dossiers de collage disponibles et résultats d’inspection pertinents |
| 7 | Examen de la documentation relative aux matériaux | Composition, pureté, densité et données disponibles sur les impuretés |
| 8 | Comparaison des profils de défauts | Cartes des plaquettes ou des substrats, position de la cible et état de la chambre |
L’ordre peut varier en fonction de la gravité de la défaillance et des exigences de sécurité de l’équipement. Une cible visiblement fracturée, par exemple, ne doit pas être remise en service dans le seul but de collecter des données de processus supplémentaires.
L’objectif de cette liste de contrôle est d’établir une explication fondée sur des preuves. Remplacer la cible sans examiner le refroidissement, le montage, l’historique du processus et l’état de la chambre peut résoudre le problème immédiat sans pour autant empêcher qu’il ne se reproduise.
7. Éléments à préciser lors de l'achat d'une cible de pulvérisation
Un bon de commande ne doit pas se limiter à la formule chimique et aux dimensions extérieures. Les caractéristiques du matériau, les exigences en matière de contrôle et les conditions d’assemblage doivent être définies en fonction de l’application prévue.
Avant de passer commande, tenez compte des points suivants :
- Composition du matériau : précisez la formule chimique, la proportion des alliages ou la plage de composition requise. Pour les matériaux à éléments multiples, précisez, le cas échéant, la variation de composition acceptable.
- Pureté : définissez le niveau de pureté requis et la manière dont les impuretés doivent être signalées. Demandez les données de composition spécifiques au lot ou des informations sur les oligo-éléments si nécessaire.
- Densité : Indiquez la densité relative requise et une méthode de mesure appropriée. Demandez le résultat mesuré plutôt que de vous fier uniquement à une valeur typique.
- Microstructure : le cas échéant, définissez la taille des grains ou les exigences structurelles et précisez quels documents justificatifs sont disponibles.
- Dimensions : Confirmez le diamètre, la longueur, l’épaisseur, les tolérances, la géométrie et toute exigence d’usinage ou de montage.
Assemblage par collage : Pour les assemblages collés, précisez la - méthode de collage, la configuration de la cible et de la plaque d’appui, ainsi que les exigences de fonctionnement applicables.
- État de surface : Définissez l’état de surface requis et les critères d’acceptation visuelle. Si la rugosité est importante, précisez la méthode de mesure et la norme applicable.
- Traçabilité : Demandez un numéro de lot ou de série afin que l’unité fournie puisse être rattachée à sa documentation correspondante.
Toutes les spécifications ne s’appliquent pas à tous les matériaux. Par exemple, une exigence relative à la taille des grains peut être pertinente pour certaines cibles métalliques, mais inappropriée ou insuffisante pour un matériau céramique particulier. De même, les méthodes de mesure de la densité doivent être choisies en fonction du matériau et de ses caractéristiques de porosité.
Des normes telles que l’ASTM E112 pour la détermination de la taille des grains et la série ISO 21920 pour la texture de surface peuvent être pertinentes lorsque leur champ d’application correspond aux exigences relatives au matériau et à la mesure. L’édition et la méthode applicables doivent être convenues dans le cahier des charges d’achat. Un bon bon de commande rend les critères d’acceptation mesurables. Au lieu d’exiger une « haute densité » ou un « grain fin », précisez la valeur ou la plage requise, la méthode de mesure et la documentation attendue avec le matériau.
8. Choisir le bon matériau cible : métal, alliage ou céramique ?
Le choix du matériau cible doit être effectué en fonction de la composition souhaitée du film, du procédé de dépôt, de la configuration de l’équipement et des conditions de fonctionnement.
Cibles de pulvérisation métalliques
Les cibles métalliques sont utilisées lorsque le film déposé nécessite un élément métallique ou lorsque le métal sert de matière première pour une réaction ultérieure ou un processus de formation de composés.
La conductivité thermique, les propriétés mécaniques, la pureté, la composition et la géométrie de la cible sont des facteurs de sélection pertinents. Pour les applications nécessitant un métal spécifique, comparez la nuance du matériau et les spécifications disponibles plutôt que de vous fier uniquement au nom du matériau.
Découvrez l’ gamme de cibles de pulvérisation métalliques ULPMAT pour découvrir les options de matériaux disponibles.
Cibles de pulvérisation en alliage
Les cibles en alliage constituent une source contenant plusieurs éléments métalliques. Il convient de prendre en compte l’uniformité de la composition ainsi que la relation entre la composition de la cible et celle du film déposé, en particulier lorsque la stœchiométrie du film est importante.
La composition appropriée de l’alliage dépend des propriétés requises du film et du procédé de dépôt. Les ingénieurs doivent vérifier la composition nominale, la tolérance admissible et la documentation disponible relative au lot avant de sélectionner une cible.
Consultez la gamme de cibles de pulvérisation en alliage ULPMAT pour découvrir les options de matériaux disponibles.
Cibles de pulvérisation en céramique
Les cibles en céramique sont largement utilisées pour les films d’oxyde, de nitrure et d’autres composés. Leur comportement électrique, leur fragilité, leur densité, leurs propriétés thermiques et leur configuration de fixation peuvent nécessiter des considérations d’exploitation et de manipulation différentes de celles des cibles métalliques.
Par exemple, les ingénieurs qui évaluent des matériaux à base d’oxyde peuvent consulter les pages consacrées aux cibles de pulvérisation en aluminate de magnésium (MgAl₂O₄) et en oxyde de zirconium (ZrO₂) d’ULPMAT.
Le choix approprié ne peut être déterminé uniquement à partir du nom du matériau ou de sa pureté. Les dimensions de la cible, la configuration du support, les exigences de fixation, les conditions de puissance et les propriétés souhaitées du film doivent toutes être prises en compte conjointement.
Foire aux questions
La fissuration d’une cible de pulvérisation peut résulter de gradients thermiques, de contraintes mécaniques, des conditions de montage, de problèmes d’assemblage ou de défauts du matériau. Avant d’en déterminer la cause première, il convient d’examiner l’emplacement de la fissure, l’historique d’exploitation, les performances de refroidissement et la configuration de l’ensemble.
La formation d’arcs électriques peut être liée à la présence de dépôts isolants en surface, de nodules, d’inclusions mises à nu par l’érosion, ainsi qu’à des conditions de pulvérisation réactive instables. Il convient d’évaluer conjointement les paramètres du procédé, l’état de la surface de la cible et l’historique des arcs électriques.
Les problèmes d’adhérence peuvent contribuer à l’apparition d’une résistance thermique localisée et de contraintes mécaniques. Cependant, la formation de fissures n’indique pas systématiquement un défaut d’adhérence. Il convient également de prendre en compte les propriétés du matériau cible, sa géométrie, son montage et les conditions de fabrication.
Non. Une densité relative plus élevée indique généralement un volume poreux total plus faible, mais la formation de particules dépend également de la répartition des pores, des inclusions, de la microstructure, de l’état de surface, du comportement à l’érosion et de la stabilité du procédé. La densité doit être évaluée conjointement avec d’autres caractéristiques du matériau.
Parmi les indicateurs possibles, on peut citer les modifications du comportement thermique, les tendances de température et les signes de séparation au niveau de l’interface. Lorsque cela est adapté à l’assemblage, une inspection par ultrasons, telle que le C-scan, peut aider à évaluer l’interface de collage. La procédure d’inspection et les critères d’acceptation doivent être adaptés à la configuration spécifique.
La génération de particules en fin de vie peut être liée à des modifications de l’épaisseur de la cible, du profil d’érosion, de l’état de la surface, des inclusions exposées ou de la contamination de la chambre. La comparaison des cartes de défauts avec la durée de fonctionnement cumulée et les mesures d’érosion de la cible peut aider à en identifier la cause.
La pureté est importante, mais ce n’est pas le seul facteur. L’uniformité de la composition, la densité, la microstructure, la géométrie de la cible, les conditions de liaison, les performances de refroidissement et les paramètres du procédé peuvent tous influencer le comportement de la pulvérisation cathodique.
Conclusion : un échec de la cible est un indice, pas un diagnostic
La fissuration de la cible de pulvérisation, la formation d’arcs électriques et la génération de particules ne doivent pas être considérées comme des problèmes interchangeables. Chaque symptôme fournit un indice différent, et la cause réelle peut être liée au matériau de la cible, à l’interface de liaison, au système de refroidissement, au protocole de dépôt ou aux conditions régnant dans la chambre.
Une analyse pratique commence par l’identification du mode de défaillance, l’examen des registres de processus et de refroidissement, l’inspection de la surface d’érosion et la vérification de la documentation disponible sur les matériaux et l’assemblage. Ce n’est qu’après avoir pris en compte ces facteurs que l’analyse peut conclure que le matériau de la cible lui-même est en cause.
Mais une question mérite d’être posée avant de commander la prochaine cible :
si deux cibles ont la même composition et la même pureté, pourquoi peuvent-elles néanmoins se comporter différemment dans le même système de pulvérisation ?
La réponse peut résider dans des caractéristiques qui ne ressortent pas immédiatement du nom du produit ou de la seule valeur de pureté — notamment la microstructure, la distribution de densité, la configuration de fixation, les dimensions et la compatibilité avec les conditions de fonctionnement.
Si vous comparez les spécifications de cibles ou que vous enquêtez sur une défaillance inattendue, contactez ULPMAT en précisant le matériau de la cible, ses dimensions, la configuration de fixation et une description du problème. Vous pouvez également explorer la gamme de cibles de pulvérisation disponibles (métaux, alliages et céramiques) afin d’identifier des matériaux à évaluer plus en détail.
Vous ne savez pas si le problème provient de la cible, de la liaison ou du procédé ? Envoyez-nous les détails de votre application et les symptômes que vous avez observés. Poser les bonnes questions est souvent la première étape pour trouver la véritable cause.
Publié par : Centre de connaissances sur les matériaux ULPMAT
Société : UltraPurMat Group Co., Ltd.
Dernière mise à jour : 30 octobre 2026