

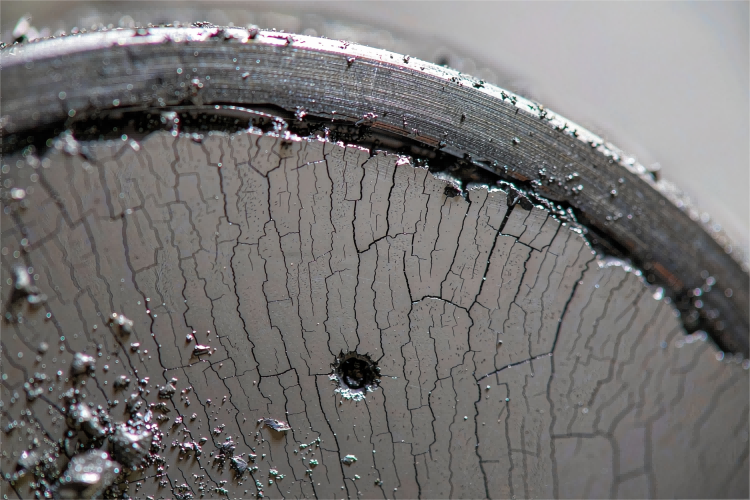
Risse im Sputtertarget, Lichtbogenbildung und Partikelbildung sind häufige Probleme bei der physikalischen Gasphasenabscheidung (PVD), doch diese Probleme haben nicht immer dieselbe Ursache. Thermische Spannungen, Verbindungsfehler, Materialporosität, Oberflächenablagerungen, Kühlbedingungen und Prozessparameter können die Leistung des Targets beeinflussen.
Ein Target, an dem Risse entstehen, war möglicherweise übermäßigen thermischen Spannungen oder mechanischen Belastungen ausgesetzt. Wiederholte Lichtbogenbildung kann mit Oberflächenknötchen, isolierenden Ablagerungen, Einschlüssen oder Prozessinstabilität zusammenhängen. Die Partikelbildung kann auf Materialfehler, Erosionsverhalten oder Verunreinigungen an anderer Stelle im Abscheidungssystem zurückzuführen sein.
Für Prozessingenieure ist die entscheidende Frage nicht einfach, ob ein Target ausgefallen ist. Vielmehr geht es darum, den Mechanismus hinter dem Ausfall zu identifizieren und festzustellen, ob das Problem auf das Material, die geklebte Baugruppe, das Kühlsystem oder den Abscheidungsprozess zurückzuführen ist.
1. Fünf häufige Ausfallarten bei Sputtertargets
Der erste Schritt bei der Fehlerbehebung besteht darin, den festgestellten Fehler von seiner möglichen Ursache zu unterscheiden. Rissbildung, Ablösung, Lichtbogenbildung, Partikelbildung und Knötchenwachstum können unabhängig voneinander auftreten oder sich gegenseitig beeinflussen.
| Fehlerart | Typische Symptome | Mögliche Einflussfaktoren | Nützliche Prüfpunkte |
| Zielriss | Sichtbare Brüche, Kantenrisse oder nach dem Abkühlen festgestellte Risse | Temperaturgradienten, mechanische Beanspruchung, Einbaubedingungen, Materialfehler | Rissort, Betriebsgeschichte, Einbaubedingungen, Materialstruktur |
| Haftversagen oder Ablösung | Ablösung zwischen Target und Trägerplatte; Veränderungen im thermischen Verhalten | Defekte in der Haftschicht, Temperaturwechselbeanspruchung, inkompatible Ausdehnung, Montagebeanspruchung | Haftgrenzfläche, vorhandene Prüfprotokolle, Temperaturverläufe |
| Lichtbogenbildung | Spannungsinstabilität, lokale Lichtbogenereignisse, Krater oder Brandspuren | Oberflächenablagerungen, Knötchen, isolierende Einschlüsse, reaktive Prozessbedingungen | Erosionsspur, Oberflächenablagerungen, Lichtbogenhistorie, Prozessparameter |
| Partikelbildung | Partikel oder Defekte auf abgeschiedenen Schichten | Oberflächenablösung, Einschlüsse, Poren, instabile Ablagerungen, Kammerverunreinigungen | Defektkarte für Wafer oder Substrat, Targetoberfläche, Kammerzustand |
| Knötchenwachstum | Erhöhte Ablagerungen entlang der Erosionsspur, manchmal gefolgt von Lichtbogenbildung | Neuabscheidung, reaktive Sputterbedingungen, lokale Oberflächenchemie | Verteilung der Knötchen, Gasregelung, kumulierte Betriebszeit |
Diese Symptome sollten im Kontext interpretiert werden. So beweist beispielsweise ein Partikelfehler auf einem beschichteten Substrat nicht automatisch, dass das Targetmaterial dafür verantwortlich ist. Auch Kammerabschirmungen, Prozessrückstände, Halterungen und andere Komponenten können Partikel beitragen.
Eine sinnvolle Untersuchung beginnt daher mit der Analyse des Defektmusters und der Betriebshistorie, anstatt sofort den Austausch des Targets zu beschließen.
2. Rissbildung an Sputtertargets: Thermische Spannungen verstehen
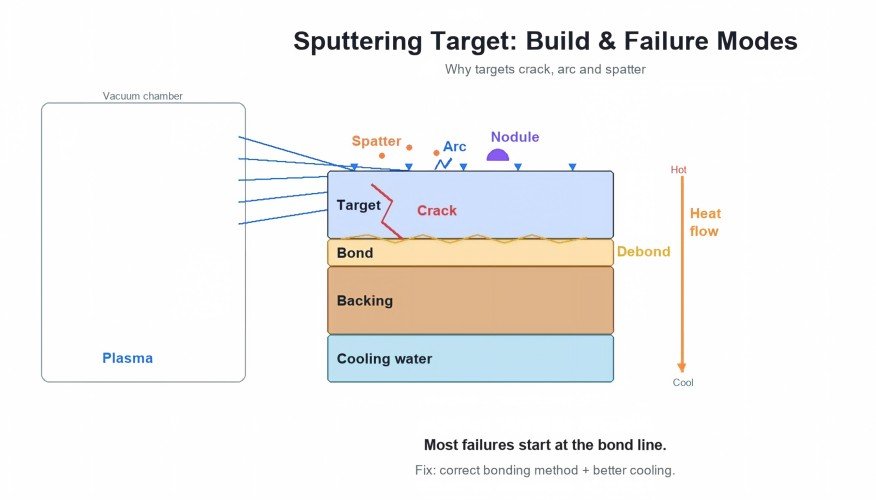
Thermische Beanspruchung ist ein wichtiger Faktor für Risse im Sputtertarget, insbesondere wenn das Target unter hoher thermischer Belastung steht oder ungleichmäßigen Erwärmungs- und Abkühlungsprozessen ausgesetzt ist. Beim Magnetron-Sputtern werden die Targetoberfläche von energiereichen Ionen beschossen. Ein Teil der zugeführten Energie trägt zum Materialabtrag bei, während ein erheblicher Anteil in Wärme umgewandelt wird. Diese Wärme muss durch das Targetmaterial, etwaige Verbindungsschichten, die Trägerplatte und schließlich das Kühlsystem geleitet werden.
Jeder Abschnitt dieses Wärmepfades bietet einen Widerstand gegen die Wärmeübertragung. Die Temperaturverteilung hängt von mehreren Faktoren ab, darunter die Wärmeleitfähigkeit des Materials, die Dicke der Bauteile, die Kontaktqualität, die Auslegung der Kühlkanäle, der Kühlmittelfluss und die Betriebsleistung. Ein lokaler Anstieg des Wärmewiderstands kann zu einem Temperaturunterschied über die gesamte Targetbaugruppe hinweg führen. Wenn sich verschiedene Bereiche unterschiedlich stark ausdehnen, entstehen innere Spannungen. Übersteigt die Spannung die Fähigkeit des Materials, Verformungen aufzunehmen, kann es zu Rissen kommen.
Unterschiedliche Wärmeausdehnung: Verschiedene Ziel- und Trägermaterialien dehnen sich beim Erhitzen nicht gleichermaßen aus. Der Wärmeausdehnungskoeffizient (CTE) beschreibt, um wie viel sich die Größe eines Materials mit der Temperatur ändert. Zur Vereinfachung lässt sich sagen, dass sich Kupfer im Allgemeinen stärker ausdehnt als viele keramische Werkstoffe. Wenn ein keramisches Target auf einer Kupferträgerplatte befestigt ist, können wiederholte Temperaturschwankungen zu Spannungen am Target und an der Grenzfläche führen. Die tatsächliche Spannung hängt jedoch nicht allein vom CTE ab. Targetgeometrie, Dicke, Klebetechnik, mechanische Fixierung, Temperaturverteilung und Temperaturwechselbeanspruchung beeinflussen alle den Endzustand.
| Material | Allgemeines thermisches Verhalten | Überlegungen bei Target-Baugruppen |
| Kupfer | Hohe Wärmeleitfähigkeit und relativ hohe Wärmeausdehnung | Gängiges Trägermaterial; sorgt für eine effektive Wärmeverteilung, kann jedoch zu einer unterschiedlichen Ausdehnung im Vergleich zu Keramik führen |
| Molybdän | Geringere Wärmeausdehnung als Kupfer und gute Hochtemperaturstabilität | Kann in Betracht gezogen werden, wenn Formstabilität und Materialverträglichkeit wichtig sind |
| Titan | Im Vergleich zu Kupfer relativ geringe Wärmeleitfähigkeit | Die lokale Wärmeverteilung und die Geometrie des Targets sollten berücksichtigt werden |
| Indium | Weiches, duktiles Lötmaterial mit einem relativ niedrigen Schmelzpunkt | Kann gewisse mechanische Beanspruchungen aushalten, jedoch müssen die Betriebsgrenzen eingehalten werden |
| Aluminiumoxid | Elektrisch isolierend und relativ spröde | Temperaturgradienten und mechanische Belastungen erfordern eine sorgfältige Abwägung |
Dies sind allgemeine Materialeigenschaften, keine universellen Konstruktionsvorgaben. Die tatsächlichen Werte variieren je nach Güteklasse, Reinheit, Temperatur und Materialzustand. Die Eignung einer Target-Baugruppe sollte anhand der spezifischen Materialdaten und Betriebsbedingungen bewertet werden.
Was ist zu prüfen, wenn ein Target Risse aufweist?
Bevor Sie zu dem Schluss kommen, dass das Targetmaterial defekt ist, prüfen Sie Folgendes:
- Ob der Riss an einer Kante, einer Befestigungsstelle oder einer anderen lokal begrenzten Stelle beginnt.
- Ob das Target einer schnellen Leistungserhöhung oder Temperaturänderung ausgesetzt war.
- Ob der Kühlfluss und die Kühlmitteltemperatur stabil geblieben sind.
- Ob das Target unter geeigneten mechanischen Stütz- und Befestigungsbedingungen installiert wurde.
- Ob das Target oder die Trägerplatte Anzeichen von Verformung oder Beschädigung aufwies.
- Ob die Materialdokumentation relevante Eigenschaften hinsichtlich Dichte, Zusammensetzung oder Mikrostruktur angibt.
Die Lage des Risses ist ein nützlicher Anhaltspunkt, reicht jedoch allein nicht aus, um die Grundursache zu ermitteln.
3. Verklebung von Sputtertargets: Warum die Grenzfläche entscheidend ist
Bei einer geklebten Sputter-Target-Baugruppe wird das Targetmaterial über eine Verbindungsschicht Schicht oder durch einen Bonding-Prozess mit einer Trägerplatte verbunden. Diese Schnittstelle erfüllt zwei wichtige Funktionen: die Aufrechterhaltung der mechanischen Integrität und die Wärmeableitung vom Target.
Ist die Verbindung unvollständig, beschädigt oder für die Betriebsbedingungen ungeeignet, kann die lokale Wärmeübertragung an Effizienz verlieren. Dies kann zu Temperaturunterschieden, mechanischer Beanspruchung und Veränderungen der Targetleistung führen.
Drei häufig diskutierte Verbindungsverfahren für Sputtertarget-Baugruppen sind die Indium-Verbindung, die Elastomer-Verbindung und die Diffusionsverbindung. Ihre Eignung hängt vom Targetmaterial, der Trägerplatte, der Betriebstemperatur, den Leistungsbedingungen, den Vakuumanforderungen und der Anlagenkonstruktion ab.
Indium-Verbindung
Indium ist ein weiches, duktiles Metall mit einem relativ niedrigen Schmelzpunkt. Dank seiner Nachgiebigkeit kann es gewisse unterschiedliche thermische Ausdehnungen zwischen dem Target und der Trägerplatte ausgleichen.
Allerdings unterliegt die Indium-Verbindung auch Temperaturbeschränkungen. Indium schmilzt bei etwa 156,6 °C, doch dieser Wert sollte nicht als allgemeingültige Betriebsgrenze für jede verbundene Baugruppe angesehen werden. Der zulässige Temperaturbereich hängt von der gesamten Bauweise der Baugruppe, der lokalen Temperaturverteilung, den Betriebsbedingungen und angemessenen Sicherheitsmargen ab.
Bei der Bewertung eines indiumgebundenen Targets ist auf die Kontinuität der Bindeschicht, die Targetgeometrie, die thermische Belastung und die für diese spezielle Baugruppe festgelegten Betriebsgrenzen zu achten.
Elastomerverbindung
Beim Elastomer-Verfahren wird eine nachgiebige Schicht auf Polymerbasis zwischen dem Target und der Trägerplatte verwendet. Ihre Flexibilität kann bei bestimmten Keramik-Target-Konfigurationen von Vorteil sein, bei denen mechanische Belastungen aufgefangen werden müssen.
Die Polymerqualität und die Bauweise der Baugruppe sind von Bedeutung. Vakuumverträglichkeit, Ausgasung, Wärmebeständigkeit, Temperaturbeständigkeit und Langzeitstabilität sollten berücksichtigt werden. Es sollte nicht automatisch davon ausgegangen werden, dass die Elastomer-Verbindung für den Betrieb mit hoher Leistung oder bei hohen Temperaturen geeignet ist.
Diffusionsschweißen
Beim Diffusionsschweißen wird durch kontrollierte Temperatur und Druck eine metallurgische Verbindung hergestellt. Es kann für Materialkombinationen und Anwendungen in Betracht gezogen werden, bei denen eine herkömmliche weiche Verbindungsschicht nicht geeignet ist.
Das Verfahren erfordert jedoch eine sorgfältige Abwägung hinsichtlich Materialverträglichkeit, Wärmeausdehnung, Verarbeitungsbedingungen und Maßhaltigkeit. Eine starke metallurgische Verbindungsstelle schließt die Möglichkeit von Rissbildung nicht aus, wenn das Zielmaterial und das Trägermaterial übermäßigen thermischen oder mechanischen Belastungen ausgesetzt sind.
Was sollten Beschaffungsteams überprüfen?
Vor der Auswahl eines geschweißten Targets sollten das Schweißverfahren, die Materialien des Targets und der Trägerplatte, die geltenden Betriebsbedingungen sowie die verfügbaren Prüfunterlagen geklärt werden.
Sofern eine Ultraschallprüfung für das Material, die Geometrie und die Grenzfläche geeignet ist, kann ein C-Scan dabei helfen, nicht verbundene Bereiche zu identifizieren und zu kartieren. Die Empfindlichkeit der Prüfung und die Auswertung hängen jedoch vom Prüfverfahren und der Konfiguration der Baugruppe ab. Ein C-Scan-Ergebnis sollte daher anhand der für das jeweilige Target festgelegten Abnahmekriterien und nicht anhand eines allgemeinen Prozentsatzes bewertet werden.
Für die weitere Materialauswahl sollten die verfügbaren Metall-, Keramik- und Legierungs-Sputtertargets entsprechend der beabsichtigten Abscheidungsanwendung verglichen werden.
4. Porosität von Sputtertargets: Wie sich die Dichte auf die Leistung auswirkt
Die relative Dichte ist eine wichtige Materialeigenschaft für viele Sputtertargets. Sie vergleicht die gemessene Dichte eines Materials mit seiner theoretischen Dichte.
Betrachten wir zwei vereinfachte Beispiele:
Eine relative Dichte von 99,5 % entspricht einem theoretischen Porenvolumenanteil von etwa 0,5 %, vorausgesetzt, die Dichtemessung und die theoretische Referenz sind angemessen.
Eine relative Dichte von 99,9 % entspricht etwa 0,1 %.
Der berechnete Porenvolumenanteil bei 99,5 % ist fünfmal so groß wie bei 99,9 %.
Dieser Vergleich verdeutlicht, warum geringe Unterschiede in der relativen Dichte zu bedeutenden Unterschieden im Gesamtporenvolumen führen können. Das bedeutet jedoch nicht, dass ein Target mit einer Dichte von 99,5 % fünfmal so viele Partikel erzeugt wie eines mit einer Dichte von 99,9 %.
Die Auswirkung der Porosität hängt von der Porengröße, der Porenverteilung, der Porenvernetzung, der Lage der Poren und der umgebenden Mikrostruktur ab. Auch andere Eigenschaften, darunter Einschlüsse, Korngrenzen, Phasenverteilung und Oberflächenbeschaffenheit, können das Sputterverhalten beeinflussen.
Warum die Porosität Beachtung verdient
Thermisches Verhalten: Poren können die effektive Wärmeleitfähigkeit eines Materials verringern, je nach ihrer Menge und Verteilung. Lokale Temperaturunterschiede können an Bedeutung gewinnen, wenn sich die Porosität auf bestimmte Bereiche konzentriert.
Mechanische Integrität: Poren und Bereiche mit schwacher Bindung können als Spannungskonzentratoren wirken. Bei Temperaturwechselbeanspruchung oder mechanischer Belastung können diese Bereiche zur Rissbildung oder -ausbreitung beitragen.
Freilegung an der Oberfläche während der Erosion: Da beim Sputtern Material abgetragen wird, können innere Poren oder Einschlüsse an der Targetoberfläche freigelegt werden. Ihr Einfluss hängt von ihrer Größe, Struktur und Wechselwirkung mit dem Plasma ab.
Partikelbildung: Schwach gebundenes Material oder instabile Oberflächenbereiche können zur Partikelbildung beitragen. Das Partikelverhalten hängt jedoch auch von den Abscheidungsbedingungen, der Chemie der Targetoberfläche und der Reinheit der Kammer ab.
Die Dichte sollte nicht isoliert betrachtet werden
Eine aussagekräftige Materialbewertung sollte die relative Dichte zusammen mit der Zusammensetzung, der Reinheit, der Mikrostruktur und den vorgesehenen Sputterbedingungen berücksichtigen.
Auch die Messmethode muss für das Material geeignet sein. Bei auf dem Archimedes-Prinzip basierenden Methoden müssen beispielsweise die Probenvorbereitung, die offene Porosität, die Flüssigkeitsdurchdringung und die geltende Materialnorm berücksichtigt werden. ASTM B962 und ASTM B311 haben spezifische Anwendungsbereiche und sollten nicht als austauschbare Methoden für jedes Metall- oder Keramik-Target behandelt werden.
Bei keramischen Werkstoffen hängen die geeignete Dichtemessmethode und der Akzeptanzbereich vom Werkstoffsystem und dem Herstellungsverfahren ab. Ein einheitlicher Dichtegrenzwert sollte nicht auf jedes keramische Target angewendet werden.
Beim Vergleich von Zielspezifikationen sollten Sie das Messergebnis, die Messmethode und die Chargenkennzeichnung anfordern, anstatt sich allein auf eine allgemeine Aussage wie „hohe Dichte“ zu verlassen.
5. Lichtbogenbildung am Sputtertarget und Partikelbildung: Prozessbezogene Faktoren
Selbst ein Target mit geeigneten Materialeigenschaften kann einen instabilen Betrieb aufweisen, wenn die Prozessbedingungen nicht geregelt werden. Bei der Untersuchung von wiederholter Lichtbogenbildung oder erhöhter Partikelbildung sollten mehrere prozessbezogene Faktoren berücksichtigt werden.
Leistungsdichte und Leistungsänderungen
Die Leistungsdichte beeinflusst die thermische Belastung des Targets. Ihre tatsächliche Auswirkung hängt von der effektiven Erosionsfläche, der Targetgeometrie, der Kühlkonstruktion und der Befestigungskonfiguration ab.
Ein unter einer bestimmten Betriebsbedingung qualifiziertes Target sollte nicht automatisch als für eine wesentlich höhere Leistungsstufe geeignet angesehen werden. Überprüfen Sie das tatsächliche Leistungsprofil und vergleichen Sie es mit den dokumentierten Betriebsgrenzen der Target-Baugruppe.
Schnelle Leistungsänderungen können ebenfalls thermische Transienten verursachen. Eine kontrollierte Leistungsanstiegskurve – sofern dies durch die Anlage und das Prozessrezept unterstützt wird – kann dazu beitragen, abrupte Temperaturänderungen zu reduzieren. Das geeignete Anstiegsprofil sollte für das jeweilige System individuell festgelegt werden und nicht als universelle Zeiteinstellung übernommen werden.
Leistung des Kühlwassers
Die Kühlleistung kann sich auch bei unverändertem Prozessrezept ändern. Mögliche Ursachen sind:
Reduzierter Kühlmitteldurchfluss.
Erhöhte Einlasswassertemperatur.
Verschmutzungen oder Ablagerungen in den Kühlkanälen.
Teilweise Verstopfung oder Undichtigkeit.
Änderungen an der Konfiguration des Kühlsystems.
Vergleichen Sie Durchfluss, Einlasstemperatur, Auslasstemperatur und Druck mit den Referenzwerten aus der Inbetriebnahme des Systems. Eine Änderung der Auslasstemperatur allein sollte nicht ohne Berücksichtigung der Durchflussrate und der zugeführten Leistung interpretiert werden.
Reaktives Sputtern und Oberflächenablagerungen
Beim reaktiven Sputtern verändert die Zufuhr von Sauerstoff, Stickstoff oder einem anderen reaktiven Gas die chemischen Bedingungen an der Targetoberfläche.
Je nach Material und Verfahren können sich auf Teilen der Targetoberfläche isolierende Verbindungen oder abgeschiedenes Material bilden. Diese Veränderungen können das Entladungsverhalten beeinflussen und zur Lichtbogenbildung beitragen.
Es können sich auch Knötchen bilden, wenn sich Material auf der Erosionsspur ansammelt oder wieder ablagert. Wenn Ablagerungen instabil werden, können sie sich ablösen oder zu lokalen Entladungsereignissen beitragen.
Überprüfen Sie die Erosionsspur und analysieren Sie den Durchfluss des reaktiven Gases, den Druck, die Leistung sowie den Lichtbogenverlauf, bevor Sie davon ausgehen, dass das einfallende Targetmaterial dafür verantwortlich ist.
Erosionsprofil und Lebensdauer des Targets
Im Laufe der Nutzung des Targets verändert sich dessen Oberflächengeometrie. Eine ungleichmäßige Erosion kann zu lokalen Veränderungen der Wärmeverteilung und des Materialabtrags führen.
Gegen Ende der Lebensdauer des Targets können die verbleibende Materialdicke und das Erosionsprofil das thermische Verhalten und die mechanische Stabilität beeinflussen. Ein plötzlicher Anstieg der Partikelzahl oder der Lichtbogenereignisse sollte daher im Zusammenhang mit der kumulativen Betriebszeit und dem gemessenen Erosionsprofil überprüft werden.
6. Fehlerbehebung bei Sputtertargets: Eine achtstufige Prüfcheckliste
Ein strukturierter Prozess zur Fehlerbehebung hilft dabei, materialbezogene Probleme von Prozess- und Anlagenproblemen zu unterscheiden. Die folgende Vorgehensweise beginnt mit Betriebsaufzeichnungen und visuellen Beobachtungen, bevor zu aufwendigeren Prüfungen übergegangen wird.
| Schritt | Prüfpunkt | Was ist zu überprüfen? |
| 1 | Das vorherrschende Symptom identifizieren | Risse, Lichtbogenbildung, Knötchen oder Substratpartikel |
| 2 | Prozessverlauf überprüfen | Leistung, Druck, Gasdurchfluss, Rampenprofil und Betriebszeit |
| 3 | Kühlleistung prüfen | Durchflussrate, Einlass-/Auslasstemperatur, Druck und Basislinienverläufe |
| 4 | Zieloberfläche untersuchen | Erosionsspuren, Ablagerungen, Verfärbungen, Risse und sichtbare Schäden |
| 5 | Erosionsprofil bewerten | Erosionstiefe und Gleichmäßigkeit über die gesamte Zielfläche |
| 6 | Zustand der Verklebung prüfen | Vorliegende Haftungsaufzeichnungen und geeignete Prüfergebnisse |
| 7 | Überprüfung der Materialdokumentation | Zusammensetzung, Reinheit, Dichte und verfügbare Daten zu Verunreinigungen |
| 8 | Vergleich der Fehlermuster | Wafer- oder Substratkarten, Targetposition und Kammerzustand |
Die Reihenfolge kann sich je nach Schweregrad des Fehlers und den Sicherheitsanforderungen an die Anlage ändern. Ein sichtbar gebrochenes Target sollte beispielsweise nicht einfach wieder in Betrieb genommen werden, nur um zusätzliche Prozessdaten zu sammeln.
Der Zweck der Checkliste besteht darin, eine evidenzbasierte Erklärung zu erarbeiten. Ein Austausch des Targets ohne Überprüfung der Kühlung, der Befestigung, der Prozesshistorie und des Kammerzustands kann zwar das unmittelbare Problem lösen, verhindert jedoch nicht, dass es erneut auftritt.
7. Was ist beim Kauf eines Sputtertargets zu beachten?
Eine Bestellung sollte mehr als nur die chemische Formel und die Außenabmessungen enthalten. Materialeigenschaften, Prüfanforderungen und Montagebedingungen sollten entsprechend dem vorgesehenen Verwendungszweck festgelegt werden.
Berücksichtigen Sie vor der Auftragserteilung folgende Punkte:
- Materialzusammensetzung: Geben Sie die chemische Formel, das Legierungsverhältnis oder den erforderlichen Zusammensetzungsbereich an. Klären Sie bei Mehrkomponentenwerkstoffen gegebenenfalls die zulässigen Schwankungen der Zusammensetzung.
- Reinheit: Legen Sie den erforderlichen Reinheitsgrad fest und wie Verunreinigungen anzugeben sind. Fordern Sie bei Bedarf chargenspezifische Zusammensetzungsdaten oder Informationen zu Spurenelementen an.
- Dichte: Geben Sie die erforderliche relative Dichte und eine geeignete Messmethode an. Fordern Sie das Messergebnis an, anstatt sich nur auf einen typischen Wert zu verlassen.
- Mikrostruktur: Definieren Sie gegebenenfalls Anforderungen an die Korngröße oder die Struktur und klären Sie, welche Begleitdokumente verfügbar sind.
- Abmessungen: Bestätigen Sie Durchmesser, Länge, Dicke, Toleranzen, Geometrie sowie etwaige Anforderungen an die Bearbeitung oder Montage.
Verklebung: Geben Sie bei geklebten Baugruppen die - Klebetechnik, die Konfiguration von Ziel- und Trägerplatte sowie die geltenden Betriebsanforderungen an.
- Oberflächenbeschaffenheit: Legen Sie die erforderliche Oberflächenbeschaffenheit und die visuellen Abnahmekriterien fest. Falls die Rauheit von Bedeutung ist, geben Sie die Messmethode und die geltende Norm an.
- Rückverfolgbarkeit: Fordern Sie eine Chargen- oder Seriennummer an, damit die gelieferte Einheit mit der entsprechenden Dokumentation verknüpft werden kann.
Nicht jede Spezifikation gilt für jedes Material. So kann beispielsweise eine Anforderung an die Korngröße für bestimmte metallische Targets relevant sein, für ein bestimmtes Keramikmaterial jedoch ungeeignet oder unzureichend. Ebenso müssen Methoden zur Dichtemessung entsprechend dem Material und dessen Porositätseigenschaften ausgewählt werden.
Normen wie ASTM E112 zur Korngrößenbestimmung und die ISO-Reihe 21920 zur Oberflächenstruktur können relevant sein, sofern ihr Anwendungsbereich den Material- und Messanforderungen entspricht. Die anzuwendende Ausgabe und Methode sollte in der Kaufspezifikation vereinbart werden. Eine sinnvolle Bestellung macht die Abnahmekriterien messbar. Anstatt „hohe Dichte“ oder „feine Körnung“ zu fordern, sollten der erforderliche Wert oder Bereich, die Messmethode und die mit dem Material zu liefernden Unterlagen angegeben werden.
8. Auswahl des richtigen Zielmaterials: Metall, Legierung oder Keramik?
Das Targetmaterial sollte entsprechend der gewünschten Schichtzusammensetzung, dem Abscheidungsverfahren, der Anlagenkonfiguration und den Betriebsbedingungen ausgewählt werden.
Metall-Sputtertargets
Metalltargets kommen zum Einsatz, wenn der abgeschiedene Film ein metallisches Element erfordert oder wenn das Metall als Ausgangsmaterial für eine nachfolgende Reaktion oder einen Verbindungsbildungsprozess dient.
Wärmeleitfähigkeit, mechanische Eigenschaften, Reinheit, Zusammensetzung und Targetgeometrie sind relevante Auswahlkriterien. Bei Anwendungen, die ein bestimmtes Metall erfordern, sollten Sie die Materialgüte und die verfügbaren Spezifikationen vergleichen, anstatt sich allein auf die Materialbezeichnung zu verlassen.
Entdecken Sie die ULPMAT Sortiment an Metall-Sputtertargets, um die verfügbaren Materialoptionen zu prüfen.
Legierungs-Sputtertargets
Legierungs-Sputtertargets stellen eine Quelle dar, die mehrere metallische Elemente enthält. Die Gleichmäßigkeit der Zusammensetzung sowie der Zusammenhang zwischen der Zusammensetzung des Targets und der Zusammensetzung der abgeschiedenen Schicht sollten berücksichtigt werden, insbesondere wenn die stöchiometrische Zusammensetzung der Schicht von Bedeutung ist.
Die geeignete Legierungszusammensetzung hängt von den erforderlichen Schichteigenschaften und dem Abscheidungsverfahren ab. Ingenieure sollten vor der Auswahl eines Targets die Nennzusammensetzung, die zulässigen Abweichungen und die verfügbare Chargendokumentation überprüfen.
Sehen Sie sich das Sortiment an ULPMAT -Legierungs-Sputtertargets an, um die verfügbaren Materialoptionen zu prüfen.
Keramische Sputtertargets
Keramische Targets werden häufig für Oxid-, Nitrid- und andere Verbindungsschichten verwendet. Ihr elektrisches Verhalten, ihre Sprödigkeit, Dichte, thermischen Eigenschaften und die Art der Befestigung erfordern unter Umständen andere Betriebs- und Handhabungsaspekte als bei metallischen Targets.
Ingenieure, die beispielsweise Oxidmaterialien bewerten, können sich die Seiten zu den ULPMAT-Sputtertargets aus Magnesiumaluminat (MgAl₂O₄) und Zirkonoxid (ZrO₂) ansehen.
Die richtige Auswahl lässt sich nicht allein anhand der Materialbezeichnung oder der Reinheit bestimmen. Die Abmessungen des Targets, die Konfiguration der Trägerplatte, die Anforderungen an die Befestigung, die Leistungsbedingungen und die gewünschten Schichteigenschaften müssen gemeinsam berücksichtigt werden.
Häufig gestellte Fragen
Risse an Sputtertargets können durch Temperaturgradienten, mechanische Beanspruchung, Befestigungsbedingungen, Probleme bei der Verklebung oder Materialfehler verursacht werden. Vor der Ermittlung der Grundursache sollten die Stelle des Risses, die Betriebsgeschichte, die Kühlleistung und die Konfiguration der Baugruppe überprüft werden.
Lichtbogenbildung kann mit Ablagerungen auf der Isolieroberfläche, Knötchen, durch Erosion freigelegten Einschlüssen und instabilen reaktiven Sputterbedingungen zusammenhängen. Die Prozessparameter, der Zustand der Targetoberfläche und die bisherige Lichtbogenentwicklung sollten gemeinsam bewertet werden.
Haftungsprobleme können zu lokal begrenztem Wärmewiderstand und mechanischer Beanspruchung beitragen. Risse deuten jedoch nicht zwangsläufig auf einen Haftungsfehler hin. Auch die Eigenschaften des Zielmaterials, die Geometrie, die Befestigung und die Prozessbedingungen sollten berücksichtigt werden.
Nein. Eine höhere relative Dichte deutet im Allgemeinen auf ein geringeres Gesamtporenvolumen hin, doch die Partikelbildung hängt auch von der Porenverteilung, Einschlüssen, der Mikrostruktur, dem Oberflächenzustand, dem Erosionsverhalten und der Prozessstabilität ab. Die Dichte sollte daher zusammen mit anderen Materialeigenschaften bewertet werden.
Mögliche Anzeichen sind unter anderem Veränderungen im thermischen Verhalten, Temperaturtrends und Anzeichen einer Trennung an der Verbindungsstelle. Sofern dies für die Baugruppe geeignet ist, kann eine Ultraschallprüfung, wie beispielsweise ein C-Scan, bei der Beurteilung der Verbindungsstelle hilfreich sein. Das Prüfverfahren und die Abnahmekriterien müssen auf die jeweilige Konfiguration abgestimmt sein.
Die Partikelbildung im späteren Betriebsverlauf kann mit Veränderungen der Targardicke, des Erosionsprofils, des Oberflächenzustands, freiliegender Einschlüsse oder einer Kontamination der Kammer zusammenhängen. Ein Vergleich der Defektkarten mit der kumulativen Betriebszeit und den Messungen der Targarderosion kann dabei helfen, die Ursache zu ermitteln.
Die Reinheit ist wichtig, aber sie ist nicht der einzige Faktor. Die Homogenität der Zusammensetzung, die Dichte, die Mikrostruktur, die Geometrie des Targets, die Bondbedingungen, die Kühlleistung und die Prozessparameter können das Sputterverhalten beeinflussen.
Fazit: Ein Zielversagen ist ein Hinweis, keine Diagnose
Risse am Sputtertarget, Lichtbogenbildung und Partikelbildung sollten nicht als gleichwertige Probleme betrachtet werden. Jedes Symptom liefert einen anderen Anhaltspunkt, und die tatsächliche Ursache kann im Targetmaterial, in der Verbindungsstelle, im Kühlsystem, im Abscheidungsverfahren oder in den Kammerbedingungen liegen.
Eine praxisorientierte Untersuchung beginnt mit der Identifizierung der Ausfallart, der Überprüfung der Prozess- und Kühlungsprotokolle, der Untersuchung der Erosionsoberfläche sowie der Überprüfung der verfügbaren Material- und Montageunterlagen. Erst nachdem diese Faktoren berücksichtigt wurden, sollte die Untersuchung zu dem Schluss kommen, dass das Targetsmaterial selbst verantwortlich ist.
Doch eine Frage verdient Beachtung, bevor das nächste Target bestellt wird:
Wenn zwei Targets dieselbe Zusammensetzung und Reinheit aufweisen, warum verhalten sie sich dann im selben Sputter-System dennoch unterschiedlich?
Die Antwort könnte in Eigenschaften liegen, die sich nicht allein aus einem Produktnamen oder einem Reinheitswert ableiten lassen – darunter Mikrostruktur, Dichteverteilung, Befestigungskonfiguration, Abmessungen und Kompatibilität mit den Betriebsbedingungen.
Wenn Sie Targetspezifikationen vergleichen oder einen unerwarteten Ausfall untersuchen, wenden Sie sich an ULPMAT und geben Sie dabei das Targetmaterial, die Abmessungen, die Befestigungskonfiguration sowie eine Beschreibung des Problems an. Sie können auch die verfügbare Auswahl an Sputtertargets aus Metall, Legierungen und Keramik durchsehen, um Materialien für eine weitere Bewertung zu identifizieren.
Sie sind sich nicht sicher, ob das Problem vom Target, der Verbindung oder dem Prozess herrührt? Senden Sie uns die Details Ihrer Anwendung und die von Ihnen beobachteten Symptome. Die richtigen Fragen sind oft der erste Schritt zur Ermittlung der tatsächlichen Ursache.
Veröffentlicht von: ULPMAT Materials Knowledge Center
Unternehmen: UltraPurMat Group Co., Ltd.
Zuletzt aktualisiert: 30. Oktober 2026