

La formazione di crepe nel bersaglio di sputtering, la formazione di archi elettrici e la generazione di particelle sono problemi comuni nella deposizione fisica da vapore (PVD), ma non sempre hanno la stessa causa alla radice. Lo stress termico, i difetti di incollaggio, la porosità del materiale, i depositi superficiali, le condizioni di raffreddamento e i parametri di processo possono tutti influenzare le prestazioni del bersaglio.
Un bersaglio che presenta crepe potrebbe aver subito sollecitazioni termiche eccessive o vincoli meccanici. La formazione ripetuta di archi elettrici può essere associata alla presenza di noduli superficiali, depositi isolanti, inclusioni o instabilità del processo. La generazione di particelle può essere dovuta a difetti del materiale, al comportamento di erosione o a contaminazioni in altre parti del sistema di deposizione.
Per gli ingegneri di processo, la questione fondamentale non è semplicemente se un bersaglio abbia subito un guasto, bensì come identificare il meccanismo alla base del guasto e determinare se il problema abbia origine dal materiale, dall’assemblaggio incollato, dal sistema di raffreddamento o dal processo di deposizione.
1. Cinque modalità comuni di guasto dei target di sputtering
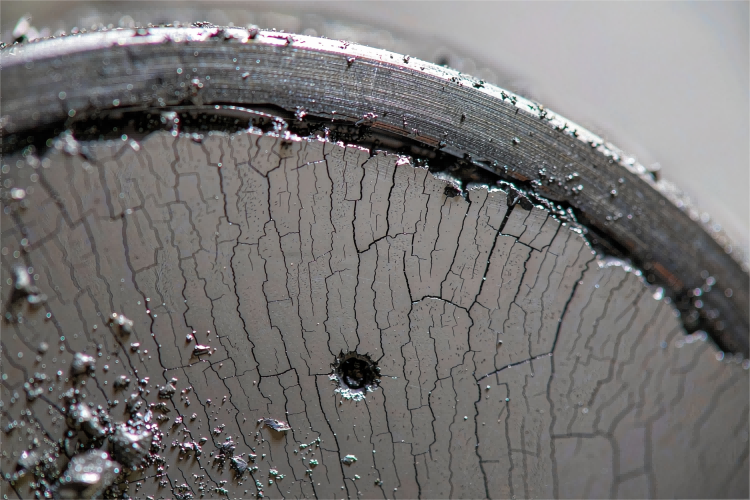
Il primo passo nella risoluzione dei problemi consiste nel distinguere il guasto osservato dalla sua possibile causa. La formazione di crepe, il distacco, la formazione di archi elettrici, la generazione di particelle e la crescita di noduli possono verificarsi indipendentemente l’uno dall’altro o influenzarsi a vicenda.
| Modalità di guasto | Sintomi tipici | Possibili fattori che contribuiscono al problema | Punti utili per l’ispezione |
| Fessurazione del bersaglio | Fratture visibili, crepe sui bordi o crepe rilevate dopo il raffreddamento | Gradienti termici, sollecitazioni meccaniche, condizioni di montaggio, difetti del materiale | Posizione della fessura, storia operativa, condizioni di montaggio, struttura del materiale |
| Rottura dell’incollaggio o distacco | Separazione tra bersaglio e piastra di supporto; variazioni nel comportamento termico | Difetti dello strato di incollaggio, cicli termici, espansione incompatibile, sollecitazioni di assemblaggio | Interfaccia di incollaggio, registrazioni di ispezione disponibili, andamento delle temperature |
| Formazione di archi elettrici | Instabilità di tensione, archi localizzati, crateri o segni di bruciatura | Depositi superficiali, noduli, inclusioni isolanti, condizioni di processo reattive | Traccia di erosione, depositi superficiali, storia degli archi, impostazioni di processo |
| Generazione di particelle | Particelle o difetti sui film depositati | Sfaldamento superficiale, inclusioni, pori, depositi instabili, contaminazione della camera | Mappa dei difetti del wafer o del substrato, superficie del bersaglio, condizioni della camera |
| Crescita di noduli | Depositi in rilievo lungo la traccia di erosione, talvolta seguiti da archi elettrici | Rideposizione, condizioni di sputtering reattivo, chimica superficiale locale | Distribuzione dei noduli, controllo del gas, tempo di funzionamento accumulato |
Questi sintomi devono essere interpretati nel contesto. Ad esempio, un difetto da particelle su un substrato rivestito non dimostra automaticamente che il materiale del bersaglio sia responsabile. Anche le schermature della camera, i residui di processo, i dispositivi di fissaggio e altri componenti possono contribuire alla formazione di particelle.
Un’indagine efficace inizia quindi dall’analisi del modello del difetto e dalla cronologia operativa, piuttosto che da una decisione immediata di sostituire il bersaglio.
2. Fessurazione dei bersagli di sputtering: comprensione delle sollecitazioni termiche
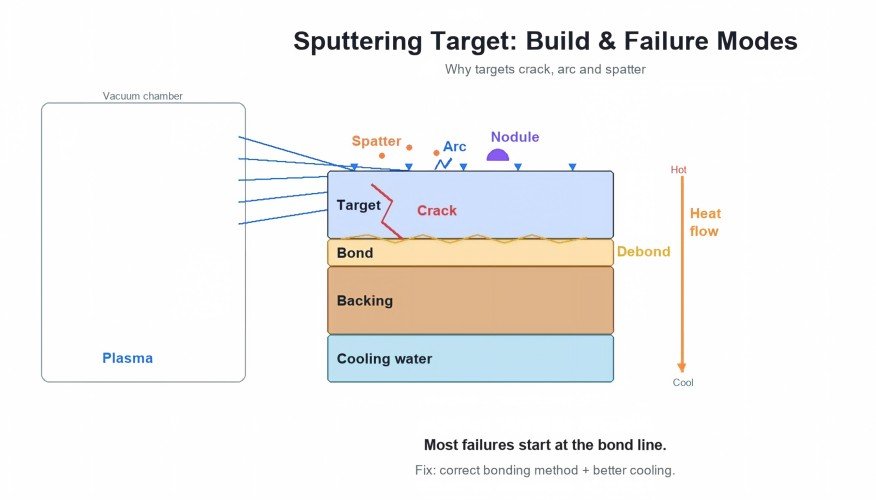
Lo stress termico è un fattore importante nella formazione di crepe nei target di sputtering, in particolare quando il target opera sotto un elevato carico termico o è soggetto a riscaldamento e raffreddamento non uniformi. Durante lo sputtering magnetronico, ioni ad alta energia bombardano la superficie del target. Parte dell’energia immessa contribuisce alla rimozione del materiale, mentre una parte consistente si trasforma in calore. Questo calore deve propagarsi attraverso il materiale del bersaglio, l’eventuale strato di incollaggio, la piastra di supporto e, infine, il sistema di raffreddamento.
Ogni parte di questo percorso termico oppone resistenza al trasferimento di calore. La distribuzione della temperatura dipende da diversi fattori, tra cui la conducibilità termica del materiale, lo spessore dei componenti, la qualità del contatto, il design dei canali di raffreddamento, il flusso del refrigerante e la potenza operativa. Un aumento locale della resistenza termica può determinare una differenza di temperatura nell’insieme del bersaglio. Quando diverse regioni si espandono in misura diversa, si sviluppano sollecitazioni interne. Se la sollecitazione supera la capacità del materiale di adattarsi alla deformazione, possono verificarsi delle fessurazioni.
Disallineamento dell’espansione termica: materiali diversi del bersaglio e della piastra di supporto non si espandono allo stesso modo quando vengono riscaldati. Il coefficiente di espansione termica (CTE) descrive di quanto un materiale cambia di dimensioni al variare della temperatura. Per un confronto semplificato, il rame generalmente si espande più di molti materiali ceramici. Quando un bersaglio ceramico è fissato a una piastra di supporto in rame, le ripetute variazioni di temperatura possono esercitare sollecitazioni sul bersaglio e sull’interfaccia. La sollecitazione effettiva dipende da fattori che vanno oltre il solo CTE. La geometria del bersaglio, lo spessore, il metodo di incollaggio, il vincolo meccanico, la distribuzione della temperatura e i cicli termici influenzano tutti la condizione finale.
| Materiale | Comportamento termico generale | Considerazioni relative agli assemblaggi dei bersagli |
| Rame | Elevata conduttività termica ed espansione termica relativamente elevata | Materiale di supporto comune; garantisce un’efficace diffusione del calore ma può creare un disallineamento di dilatazione con la ceramica |
| Molibdeno | Espansione termica inferiore rispetto al rame e buona stabilità alle alte temperature | Può essere preso in considerazione nei casi in cui la stabilità dimensionale e la compatibilità dei materiali siano importanti |
| Titanio | Conduttività termica relativamente bassa rispetto al rame | È necessario tenere in considerazione la distribuzione locale del calore e la geometria del bersaglio |
| Indio | Materiale di saldatura morbido e duttile con un punto di fusione relativamente basso | Può sopportare una certa sollecitazione meccanica, ma è necessario rispettare i suoi limiti operativi |
| Allumina | Elettricamente isolante e relativamente fragile | I gradienti termici e i vincoli meccanici richiedono un’attenta valutazione |
Queste sono caratteristiche generali del materiale, non una specifica di progettazione universale. I valori effettivi variano a seconda del grado, della purezza, della temperatura e delle condizioni del materiale. L’idoneità di un gruppo bersaglio deve essere valutata utilizzando i dati specifici del materiale e le condizioni operative.
Cosa verificare in caso di crepe nel bersaglio
Prima di concludere che il materiale del bersaglio sia difettoso, verificare:
- Se la crepa ha origine su un bordo, su un elemento di fissaggio o in un’altra zona localizzata.
- Se il bersaglio ha subito un rapido aumento di potenza o una variazione di temperatura.
- Se il flusso di raffreddamento e la temperatura del refrigerante sono rimasti stabili.
- Se il bersaglio è stato installato con un supporto meccanico adeguato e in condizioni di montaggio corrette.
- Se il bersaglio o la piastra di supporto presentavano segni di deformazione o danneggiamento.
- Se la documentazione relativa al materiale identifica le caratteristiche rilevanti di densità, composizione o microstruttura.
La posizione della crepa è un’indicazione utile, ma di per sé non è sufficiente per stabilire la causa principale.
3. Incollaggio dei target per sputtering: perché l’interfaccia è importante
In un gruppo di target per sputtering incollato, il materiale del target è unito a una piastra di supporto tramite un processo di incollaggio o tramite un processo di incollaggio. Questa interfaccia svolge due ruoli importanti: mantenere l’integrità meccanica e dissipare il calore dal bersaglio.
Se il legame è incompleto, danneggiato o inadatto alle condizioni operative, il trasferimento locale del calore potrebbe risultare meno efficace. Ciò può contribuire a causare differenze di temperatura, sollecitazioni meccaniche e variazioni nelle prestazioni del bersaglio.
I tre approcci di incollaggio comunemente discussi per i gruppi di target di sputtering sono l’incollaggio con indio, l’incollaggio con elastomeri e l’incollaggio per diffusione. La loro idoneità dipende dal materiale del target, dalla piastra di supporto, dalla temperatura di esercizio, dalle condizioni di potenza, dai requisiti di vuoto e dal design dell’apparecchiatura.
Incollaggio con indio
L’indio è un metallo morbido e duttile con un punto di fusione relativamente basso. La sua elasticità gli consente di adattarsi a una certa espansione termica differenziale tra il bersaglio e la piastra di supporto.
Tuttavia, anche il legame con indio presenta dei limiti di temperatura. L’indio fonde a circa 156,6 °C, ma questo valore non deve essere considerato come un limite operativo universale per ogni gruppo incollato. L’intervallo di temperatura accettabile dipende dal progetto complessivo del gruppo, dalla distribuzione locale della temperatura, dalle condizioni operative e dagli adeguati margini di sicurezza.
Quando si valuta un bersaglio incollato con indio, occorre prestare attenzione alla continuità dello strato di incollaggio, alla geometria del bersaglio, al carico termico e ai limiti operativi specificati per quel particolare assemblaggio.
Incollaggio con elastomero
L’incollaggio con elastomeri utilizza uno strato flessibile a base polimerica tra il bersaglio e la piastra di supporto. La sua flessibilità può essere utile per determinate configurazioni di bersagli in ceramica in cui è necessario assorbire le sollecitazioni meccaniche.
Il tipo di polimero e il progetto dell’assemblaggio sono fattori importanti. È necessario considerare la compatibilità con il vuoto, il degassamento, la resistenza termica, la capacità termica e la stabilità a lungo termine. L’incollaggio con elastomero non deve essere automaticamente considerato idoneo per il funzionamento ad alta potenza o ad alta temperatura.
Saldatura per diffusione
L’incollaggio per diffusione crea un collegamento metallurgico attraverso temperatura e pressione controllate. Può essere preso in considerazione per combinazioni di materiali e applicazioni in cui uno strato di incollaggio morbido convenzionale non è appropriato.
Tuttavia, il processo richiede un’attenta valutazione della compatibilità dei materiali, dell’espansione termica, delle condizioni di lavorazione e della stabilità dimensionale. Un’interfaccia metallurgica resistente non elimina la possibilità di fessurazioni se i materiali di destinazione e di supporto subiscono sollecitazioni termiche o meccaniche eccessive.
Cosa devono verificare i team di approvvigionamento?
Prima di selezionare un bersaglio saldato, è necessario chiarire il metodo di saldatura, i materiali del bersaglio e della piastra di supporto, le condizioni operative applicabili e la documentazione di ispezione disponibile.
Laddove l’ispezione a ultrasuoni sia adatta al materiale, alla geometria e all’interfaccia, una scansione C-scan può aiutare a identificare e mappare le aree non incollate. Tuttavia, la sensibilità dell’ispezione e l’interpretazione dei risultati dipendono dalla procedura di ispezione e dalla configurazione dell’assemblaggio. Il risultato di una scansione C-scan dovrebbe quindi essere valutato in base ai criteri di accettazione stabiliti per lo specifico bersaglio, piuttosto che a una percentuale universale.
Per un’ulteriore selezione dei materiali, confrontare i target di sputtering metallici, ceramici e in lega disponibili in base all’applicazione di deposizione prevista.
4. Porosità dei bersagli di sputtering: come la densità influisce sulle prestazioni
La densità relativa è una caratteristica importante di molti bersagli per sputtering. Essa mette a confronto la densità misurata di un materiale con la sua densità teorica.
Si considerino due esempi semplificati:
Una densità relativa del 99,5% corrisponde a una frazione volumetrica teorica dei pori pari a circa lo 0,5%, supponendo che la misurazione della densità e il riferimento teorico siano corretti.
Una densità relativa del 99,9% corrisponde a circa lo 0,1%.
La frazione volumetrica dei pori calcolata al 99,5% è cinque volte superiore a quella al 99,9%.
Questo confronto illustra perché piccole differenze nella densità relativa possono rappresentare differenze significative nel volume totale dei pori. Tuttavia, ciò non significa che un bersaglio con una densità del 99,5% genererà cinque volte più particelle rispetto a uno con una densità del 99,9%.
L’effetto della porosità dipende dalle dimensioni dei pori, dalla loro distribuzione, dalla connettività, dalla posizione e dalla microstruttura circostante. Anche altre caratteristiche, tra cui inclusioni, bordi di grano, distribuzione delle fasi e condizioni superficiali, possono influenzare il comportamento durante la polverizzazione.
Perché la porosità merita attenzione
Comportamento termico: i pori possono ridurre la conduttività termica effettiva di un materiale, a seconda della loro quantità e distribuzione. Le differenze termiche locali possono diventare più significative quando la porosità è concentrata in particolari regioni.
Integrità meccanica: i pori e le regioni con legami deboli possono fungere da concentratori di sollecitazioni. In presenza di cicli termici o di carichi meccanici, queste regioni possono contribuire all’innesco o alla propagazione di crepe.
Esposizione superficiale durante l’erosione: man mano che lo sputtering rimuove materiale, i pori interni o le inclusioni possono venire esposti sulla superficie del bersaglio. La loro influenza dipende dalle dimensioni, dalla struttura e dall’interazione con il plasma.
Generazione di particelle: il materiale debolmente legato o le regioni superficiali instabili possono contribuire alla formazione di particelle. Tuttavia, il comportamento delle particelle dipende anche dalle condizioni di deposizione, dalla chimica della superficie del bersaglio e dalla pulizia della camera.
La densità non dovrebbe essere valutata da sola
Una valutazione utile del materiale dovrebbe considerare la densità relativa insieme alla composizione, alla purezza, alla microstruttura e alle condizioni di sputtering previste.
Anche il metodo di misurazione deve essere adeguato al materiale. I metodi basati sul principio di Archimede, ad esempio, richiedono attenzione alla preparazione del campione, alla porosità aperta, alla penetrazione dei liquidi e allo standard applicabile al materiale. Le norme ASTM B962 e ASTM B311 hanno ambiti di applicazione specifici e non dovrebbero essere considerate metodi intercambiabili per ogni bersaglio metallico o ceramico.
Per i materiali ceramici, il metodo di misurazione della densità e l’intervallo di accettabilità dipendono dal sistema del materiale e dal processo di produzione. Non si dovrebbe applicare un’unica soglia di densità a tutti i bersagli ceramici.
Quando si confrontano le specifiche dei bersagli, è opportuno richiedere il risultato della misurazione, il metodo di misurazione e l’identificazione del lotto, anziché basarsi esclusivamente su una dichiarazione generica come «alta densità».
5. Arco elettrico nel bersaglio di sputtering e generazione di particelle: fattori legati al processo
Anche un bersaglio con proprietà dei materiali adeguate può presentare un funzionamento instabile se le condizioni di processo non sono controllate. Nell’analizzare il verificarsi ripetuto di archi elettrici o l’aumento della generazione di particelle, è necessario prestare attenzione a diversi fattori legati al processo.
Densità di potenza e variazioni di potenza
La densità di potenza influenza il carico termico sul bersaglio. Il suo effetto pratico dipende dall’area effettiva di erosione, dalla geometria del bersaglio, dal sistema di raffreddamento e dalla configurazione di incollaggio.
Un bersaglio qualificato in una determinata condizione operativa non deve essere automaticamente considerato idoneo per un livello di potenza sostanzialmente più elevato. È necessario esaminare il profilo di potenza effettivo e confrontarlo con i limiti operativi documentati del gruppo bersaglio.
Anche le variazioni rapide di potenza possono creare transitori termici. Una rampa di potenza controllata, laddove supportata dall’apparecchiatura e dalla ricetta di processo, può aiutare a ridurre i cambiamenti bruschi di temperatura. Il profilo di rampa appropriato dovrebbe essere stabilito per il sistema specifico piuttosto che copiato come impostazione temporale universale.
Prestazioni dell’acqua di raffreddamento
Le prestazioni di raffreddamento possono variare anche quando la ricetta di processo rimane la stessa. Tra le possibili cause figurano:
Riduzione della portata del refrigerante.
Aumento della temperatura dell’acqua in ingresso.
Incrostazioni o depositi nei canali di raffreddamento.
Ostruzione parziale o perdite.
Modifiche alla configurazione del sistema di raffreddamento.
Confrontare la portata, la temperatura in ingresso, la temperatura in uscita e la pressione con i valori di riferimento di messa in servizio dell’impianto. Una variazione della sola temperatura in uscita non deve essere interpretata senza considerare la portata e la potenza applicata.
Sputtering reattivo e depositi superficiali
Nello sputtering reattivo, l’introduzione di ossigeno, azoto o un altro gas reattivo modifica le condizioni chimiche sulla superficie del bersaglio.
A seconda del materiale e del processo, su alcune parti della superficie del bersaglio possono formarsi composti isolanti o materiale depositato. Queste variazioni possono influenzare il comportamento delle scariche e contribuire alla formazione di archi elettrici.
Possono inoltre formarsi noduli man mano che il materiale si accumula o si rideposita sul percorso di erosione. Se i depositi diventano instabili, possono staccarsi o contribuire a eventi di scarica localizzati.
Ispezionare la traccia di erosione e verificare la portata del gas reattivo, la pressione, la potenza e la cronologia degli archi prima di attribuire la responsabilità al materiale del bersaglio in arrivo.
Profilo di erosione e durata del bersaglio
Man mano che il bersaglio viene utilizzato, la geometria della sua superficie cambia. Un’erosione non uniforme può creare variazioni localizzate nella distribuzione del calore e nella rimozione del materiale.
Verso la fine della durata del bersaglio, lo spessore residuo del materiale e il profilo di erosione possono influire sul comportamento termico e sulla stabilità meccanica. Un improvviso aumento delle particelle o degli eventi d’arco dovrebbe quindi essere valutato in relazione al tempo di funzionamento cumulativo e al profilo di erosione misurato.
6. Risoluzione dei problemi relativi ai target di sputtering: una lista di controllo per l'ispezione in otto fasi
Un processo strutturato di risoluzione dei problemi aiuta a distinguere i problemi legati ai materiali da quelli relativi ai processi e alle attrezzature. La sequenza che segue parte dai registri operativi e dalle osservazioni visive, per poi passare a ispezioni più approfondite.
| Fase | Punto di ispezione | Cosa verificare |
| 1 | Identificare il sintomo predominante | Crepe, archi elettrici, noduli o particelle di substrato |
| 2 | Esaminare la cronologia del processo | Potenza, pressione, portata del gas, profilo di rampa e tempo di funzionamento |
| 3 | Verifica delle prestazioni di raffreddamento | Portata, temperatura in ingresso/uscita, pressione e andamento dei valori di riferimento |
| 4 | Ispezionare la superficie interessata | Tracce di erosione, depositi, scolorimento, crepe e danni visibili |
| 5 | Valutare il profilo di erosione | Profondità e uniformità dell’erosione sull’intera superficie di riferimento |
| 6 | Verifica delle condizioni di adesione | Documentazione disponibile relativa all’incollaggio e risultati delle ispezioni pertinenti |
| 7 | Esame della documentazione relativa ai materiali | Composizione, purezza, densità e dati disponibili sulle impurità |
| 8 | Confronto dei modelli di difetti | Mappe del wafer o del substrato, posizione del bersaglio e condizioni della camera |
L’ordine delle operazioni può variare a seconda della gravità del guasto e dei requisiti di sicurezza delle apparecchiature. Un bersaglio visibilmente fratturato, ad esempio, non dovrebbe essere rimesso in funzione semplicemente per raccogliere ulteriori dati di processo.
Lo scopo della checklist è quello di costruire una spiegazione basata su prove concrete. Sostituire il bersaglio senza esaminare il raffreddamento, il montaggio, la cronologia del processo e le condizioni della camera potrebbe risolvere il problema immediato senza però impedire che si ripeta.
7. Cosa specificare al momento dell'acquisto di un bersaglio per sputtering
Un ordine di acquisto non deve limitarsi a specificare la formula chimica e le dimensioni esterne. Le caratteristiche del materiale, i requisiti di ispezione e le condizioni di assemblaggio devono essere definiti in base all’applicazione prevista.
Prima di effettuare un ordine, considerare i seguenti punti:
- Composizione del materiale: specificare la formula chimica, il rapporto di lega o l’intervallo di composizione richiesto. Per i materiali multi-elemento, chiarire la variazione di composizione accettabile, ove pertinente.
- Purezza: definire il livello di purezza richiesto e le modalità di segnalazione delle impurità. Richiedere, se necessario, i dati sulla composizione specifici per ogni lotto o le informazioni sugli oligoelementi.
- Densità: indicare la densità relativa richiesta e un metodo di misurazione appropriato. Richiedere il risultato della misurazione anziché basarsi esclusivamente su un valore tipico.
- Microstruttura: se del caso, definire la granulometria o i requisiti strutturali e chiarire quale documentazione di supporto sia disponibile.
- Dimensioni: confermare diametro, lunghezza, spessore, tolleranze, geometria ed eventuali requisiti di lavorazione o montaggio.
Incollaggio: per gli assemblaggi incollati, specificare il - metodo di incollaggio, la configurazione del bersaglio e della piastra di supporto, nonché i requisiti operativi applicabili.
- Condizioni superficiali: definire la finitura superficiale richiesta e i criteri di accettazione visiva. Se la rugosità è importante, indicare il metodo di misurazione e la norma applicabile.
- Tracciabilità: richiedere l’identificazione del lotto o del numero di serie in modo che l’unità fornita possa essere collegata alla relativa documentazione.
Non tutte le specifiche si applicano a ogni materiale. Ad esempio, un requisito relativo alla granulometria può essere rilevante per alcuni bersagli metallici ma inappropriato o insufficiente per un particolare materiale ceramico. Analogamente, i metodi di misurazione della densità devono essere selezionati in base al materiale e alle sue caratteristiche di porosità.
Norme quali l’ASTM E112 per la determinazione della granulometria e la serie ISO 21920 per la struttura superficiale possono essere pertinenti laddove il loro ambito di applicazione corrisponda ai requisiti del materiale e di misurazione. L’edizione e il metodo applicabili devono essere concordati nelle specifiche di acquisto. Un ordine di acquisto ben strutturato rende misurabili i criteri di accettazione. Anziché richiedere “alta densità” o “grana fine”, specificare il valore o l’intervallo richiesto, il metodo di misurazione e la documentazione prevista insieme al materiale.
8. Scegliere il materiale di destinazione giusto: metallo, lega o ceramica?
Il materiale del bersaglio deve essere scelto in base alla composizione del film richiesta, al processo di deposizione, alla configurazione dell’apparecchiatura e alle condizioni operative.
Target metallici per sputtering
I bersagli metallici vengono utilizzati quando il film depositato richiede un elemento metallico o quando il metallo funge da materiale di partenza per una reazione successiva o per un processo di formazione di composti.
La conducibilità termica, le proprietà meccaniche, la purezza, la composizione e la geometria del bersaglio sono fattori rilevanti per la scelta. Per le applicazioni che richiedono un metallo specifico, è opportuno confrontare il grado del materiale e le specifiche disponibili, anziché basarsi esclusivamente sul nome del materiale.
Scopri l’ gamma di per esaminare le opzioni di materiale disponibili.
Target di sputtering in lega
I bersagli in lega costituiscono una fonte contenente più elementi metallici. È necessario considerare l’uniformità della composizione e la relazione tra la composizione del bersaglio e quella del film depositato, in particolare nei casi in cui la stechiometria del film sia importante.
La composizione adeguata della lega dipende dalle proprietà richieste del film e dal metodo di deposizione. Gli ingegneri devono verificare la composizione nominale, la variazione ammissibile e la documentazione disponibile relativa al lotto prima di selezionare un bersaglio.
Visualizza la gamma di target di sputtering in lega ULPMAT per le opzioni di materiale disponibili.
Target di sputtering in ceramica
I bersagli ceramici sono ampiamente utilizzati per film di ossidi, nitruri e altri composti. Il loro comportamento elettrico, la fragilità, la densità, le proprietà termiche e la configurazione di incollaggio possono richiedere considerazioni operative e di manipolazione diverse rispetto ai bersagli metallici.
Ad esempio, gli ingegneri che valutano materiali ossidici possono consultare le pagine dedicate ai target di sputtering in alluminato di magnesio (MgAl₂O₄) e ossido di zirconio (ZrO₂) di ULPMAT.
La scelta corretta non può essere determinata solo in base al nome del materiale o alla sua purezza. È necessario considerare nel loro insieme le dimensioni del bersaglio, la configurazione del supporto, i requisiti di incollaggio, le condizioni di alimentazione e le proprietà desiderate del film.
Domande frequenti
La formazione di crepe nei bersagli di sputtering può essere causata da gradienti termici, sollecitazioni meccaniche, condizioni di montaggio, problemi di incollaggio o difetti del materiale. Prima di individuare la causa principale, è necessario esaminare la posizione della crepa, la cronologia di funzionamento, le prestazioni di raffreddamento e la configurazione dell’assemblaggio.
La formazione di archi elettrici può essere associata alla presenza di depositi isolanti sulla superficie, noduli, inclusioni esposte a seguito di erosione e condizioni instabili di sputtering reattivo. È necessario valutare congiuntamente le impostazioni di processo, le condizioni della superficie del bersaglio e la cronologia degli archi elettrici.
I problemi di adesione possono contribuire alla formazione di resistenza termica localizzata e di sollecitazioni meccaniche. Tuttavia, la presenza di crepe non indica automaticamente un difetto di adesione. È necessario prendere in considerazione anche le proprietà del materiale di destinazione, la geometria, il montaggio e le condizioni di processo.
No. Una densità relativa più elevata indica generalmente un volume totale dei pori inferiore, ma la generazione di particelle dipende anche dalla distribuzione dei pori, dalle inclusioni, dalla microstruttura, dalle condizioni superficiali, dal comportamento all’erosione e dalla stabilità del processo. La densità dovrebbe essere valutata insieme alle altre caratteristiche del materiale.
Tra i possibili indicatori figurano variazioni nel comportamento termico, andamenti della temperatura e segni di separazione dell’interfaccia. Laddove idoneo per l’assemblaggio, un’ispezione a ultrasuoni, come ad esempio la C-scan, può aiutare a valutare l’interfaccia di incollaggio. La procedura di ispezione e i criteri di accettazione devono essere adeguati alla configurazione specifica.
La generazione di particelle in fase avanzata di vita utile può essere associata a variazioni dello spessore del bersaglio, del profilo di erosione, delle condizioni della superficie, delle inclusioni esposte o della contaminazione della camera. Il confronto tra le mappe dei difetti e il tempo di funzionamento cumulativo, unitamente alle misurazioni dell’erosione del bersaglio, può aiutare a identificarne la causa.
La purezza è importante, ma non è l’unico fattore. L’uniformità della composizione, la densità, la microstruttura, la geometria del bersaglio, le condizioni di incollaggio, le prestazioni di raffreddamento e i parametri di processo possono tutti influenzare il comportamento dello sputtering.
Conclusione: un fallimento nel raggiungimento dell’obiettivo è un indizio, non una diagnosi
La formazione di crepe sul bersaglio di sputtering, la formazione di archi elettrici e la generazione di particelle non devono essere considerate come problemi intercambiabili. Ogni sintomo fornisce un indizio diverso e la causa effettiva può riguardare il materiale del bersaglio, l’interfaccia di incollaggio, il sistema di raffreddamento, la ricetta di deposizione o le condizioni della camera.
Un’indagine pratica inizia con l’identificazione della modalità di guasto, l’analisi dei registri di processo e di raffreddamento, l’esame della superficie erosa e la verifica della documentazione disponibile relativa al materiale e all’assemblaggio. Solo dopo aver preso in considerazione questi fattori l’indagine dovrebbe concludere che la responsabilità è da attribuire al materiale del bersaglio stesso.
Ma c’è una domanda che merita attenzione prima di ordinare il prossimo bersaglio:
se due bersagli hanno la stessa composizione e purezza, perché possono comunque comportarsi in modo diverso nello stesso sistema di sputtering?
La risposta potrebbe riguardare caratteristiche non evidenti dal solo nome del prodotto o dal valore di purezza, tra cui la microstruttura, la distribuzione della densità, la configurazione di incollaggio, le dimensioni e la compatibilità con le condizioni operative.
Se state confrontando le specifiche dei target o indagando su un guasto imprevisto, contattate ULPMAT indicando il materiale del target, le dimensioni, la configurazione di incollaggio e una descrizione del problema. Potete anche esplorare la selezione disponibile di target di sputtering in metallo, lega e ceramica per identificare i materiali da sottoporre a ulteriore valutazione.
Non siete sicuri se il problema derivi dal bersaglio, dal giunto o dal processo? Inviateci i dettagli della vostra applicazione e i sintomi che avete osservato. Porre le domande giuste è spesso il primo passo per individuare la causa reale.
Pubblicato da: ULPMAT Materials Knowledge Center
Azienda: UltraPurMat Group Co., Ltd.
Ultimo aggiornamento: 30 ottobre 2026