

Las grietas en el blanco de pulverización, la formación de arcos eléctricos y la generación de partículas son problemas habituales en la deposición física de vapor (PVD), pero estos problemas no siempre tienen la misma causa subyacente. La tensión térmica, los defectos de unión, la porosidad del material, los depósitos superficiales, las condiciones de enfriamiento y los parámetros del proceso pueden influir en el rendimiento del blanco.
Un blanco que presenta grietas puede haber sufrido una tensión térmica excesiva o una restricción mecánica. La formación repetida de arcos eléctricos puede estar relacionada con nódulos superficiales, depósitos aislantes, inclusiones o inestabilidad del proceso. La generación de partículas puede deberse a defectos del material, a la erosión o a la contaminación en otras partes del sistema de deposición.
Para los ingenieros de procesos, la cuestión importante no es simplemente si un blanco ha fallado, sino cómo identificar el mecanismo que subyace al fallo y determinar si el problema tiene su origen en el material, el conjunto de unión, el sistema de refrigeración o el proceso de deposición.
1. Cinco modos habituales de fallo de los blancos de pulverización catódica
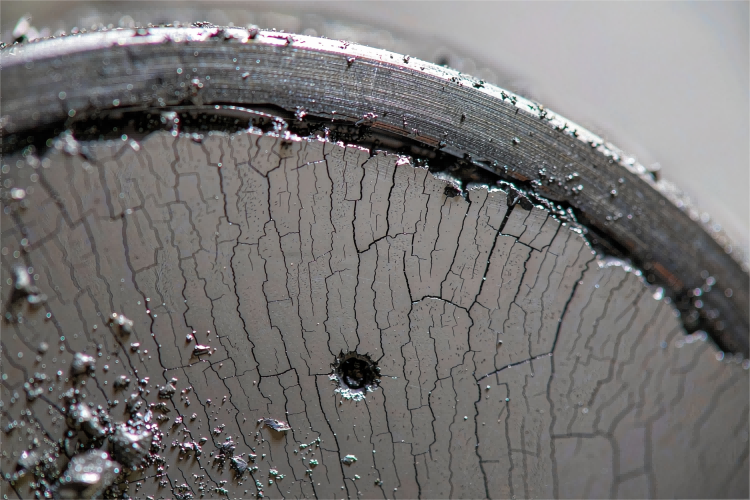
El primer paso para la resolución de problemas consiste en distinguir el fallo observado de su posible causa. El agrietamiento, el desprendimiento, la formación de arcos eléctricos, la generación de partículas y el crecimiento de nódulos pueden producirse de forma independiente o influir unos en otros.
| Modo de fallo | Síntomas típicos | Posibles factores que contribuyen a ello | Puntos de inspección útiles |
| Grietas en la zona de destino | Fracturas visibles, grietas en los bordes o grietas detectadas tras el enfriamiento | Gradientes térmicos, tensiones mecánicas, condiciones de montaje, defectos del material | Ubicación de la fisura, historial de funcionamiento, condiciones de montaje, estructura del material |
| Fallo de adhesión o desprendimiento | Separación entre el blanco y la placa de soporte; cambios en el comportamiento térmico | Defectos en la capa de unión, ciclos térmicos, expansión incompatible, tensiones de montaje | Interfaz de unión, registros de inspección disponibles, tendencias de temperatura |
| Formación de arcos eléctricos | Inestabilidad de tensión, arcos localizados, cráteres o marcas de quemadura | Depósitos superficiales, nódulos, inclusiones aislantes, condiciones de proceso reactivas | Traza de erosión, depósitos superficiales, historial de arcos, parámetros del proceso |
| Generación de partículas | Partículas o defectos en las películas depositadas | Desprendimientos superficiales, inclusiones, poros, depósitos inestables, contaminación de la cámara | Mapa de defectos de la oblea o del sustrato, superficie del blanco, estado de la cámara |
| Crecimiento de nódulos | Depósitos elevados en la trayectoria de erosión, a veces seguidos de arcos eléctricos | Redeposición, condiciones de pulverización reactiva, química superficial local | Distribución de nódulos, control de gases, tiempo de funcionamiento acumulado |
Estos síntomas deben interpretarse en su contexto. Por ejemplo, un defecto por partículas en un sustrato recubierto no demuestra automáticamente que el material del blanco sea el responsable. Los blindajes de la cámara, los residuos del proceso, los accesorios y otros componentes también pueden aportar partículas.
Por lo tanto, una investigación útil comienza por el patrón de defectos y el historial de funcionamiento, en lugar de una decisión inmediata de sustituir el blanco.
2. Grietas en los blancos de pulverización catódica: comprensión de la tensión térmica
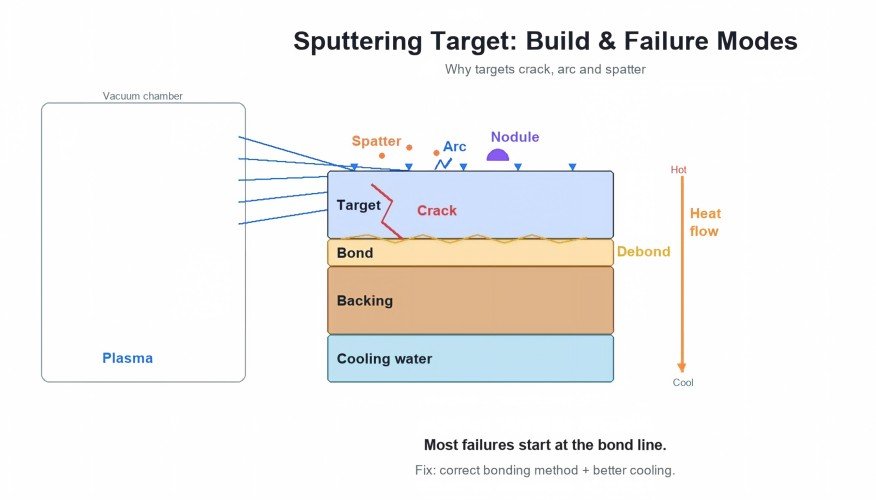
La tensión térmica es un factor importante en la formación de grietas en los blancos de pulverización, especialmente cuando el blanco funciona bajo una elevada carga térmica o sufre un calentamiento y enfriamiento desiguales. Durante la pulverización por magnetrón, los iones energéticos bombardean la superficie del blanco. Parte de la energía aportada contribuye a la eliminación de material, mientras que una parte sustancial se convierte en calor. Este calor debe atravesar el material del blanco, cualquier capa de unión, la placa de soporte y, finalmente, el sistema de refrigeración.
Cada parte de esta trayectoria térmica opone resistencia a la transferencia de calor. La distribución de la temperatura depende de varios factores, entre ellos la conductividad térmica del material, el espesor de los componentes, la calidad del contacto, el diseño de los canales de refrigeración, el caudal del refrigerante y la potencia de funcionamiento. Un aumento local de la resistencia térmica puede producir una diferencia de temperatura en todo el conjunto del blanco. Cuando distintas regiones se expanden en diferentes proporciones, se generan tensiones internas. Si la tensión supera la capacidad del material para adaptarse a la deformación, pueden producirse grietas.
Desajuste en la expansión térmica: los diferentes materiales del blanco y de la placa de soporte no se expanden por igual cuando se calientan. El coeficiente de expansión térmica (CTE) describe en qué medida cambia el tamaño de un material con la temperatura. A modo de comparación simplificada, el cobre suele expandirse más que muchos materiales cerámicos. Cuando se fija un blanco cerámico a una placa de soporte de cobre, los cambios repetidos de temperatura pueden ejercer tensión sobre el blanco y la interfaz. La tensión real depende de más factores que el mero CTE. La geometría del blanco, el espesor, el método de unión, la restricción mecánica, la distribución de la temperatura y los ciclos térmicos influyen en el estado final.
| Material | Comportamiento térmico general | Consideraciones en los ensamblajes de blancos |
| Cobre | Alta conductividad térmica y expansión térmica relativamente elevada | Material de soporte habitual; proporciona una disipación eficaz del calor, pero puede provocar un desajuste de expansión con la cerámica |
| Molibdeno | Expansión térmica inferior a la del cobre y buena estabilidad a altas temperaturas | Puede considerarse cuando la estabilidad dimensional y la compatibilidad de los materiales sean importantes |
| Titanio | Conductividad térmica relativamente baja en comparación con el cobre | Se deben tener en cuenta la distribución local del calor y la geometría del blanco |
| Indio | Material de unión blando y dúctil con un punto de fusión relativamente bajo | Puede soportar cierta tensión mecánica, pero deben respetarse sus límites de funcionamiento |
| Alúmina | Aislante eléctrico y relativamente frágil | Los gradientes térmicos y las restricciones mecánicas deben tenerse muy en cuenta |
Estas son características generales del material, no una especificación de diseño universal. Los valores reales varían en función del grado, la pureza, la temperatura y el estado del material. La idoneidad de un conjunto de blanco debe evaluarse utilizando los datos específicos del material y las condiciones de funcionamiento.
Qué hay que comprobar cuando un blanco se agrieta
Antes de concluir que el material del blanco es defectuoso, compruebe lo siguiente:
- Si la grieta comienza en un borde, en un elemento de fijación o en otra zona concreta.
- Si el blanco ha sufrido un aumento rápido de potencia o un cambio brusco de temperatura.
- Si el caudal de refrigeración y la temperatura del refrigerante se mantuvieron estables.
- Si el blanco se instaló con un soporte mecánico adecuado y en condiciones de montaje correctas.
- Si el blanco o la placa de soporte mostraban signos de deformación o daños.
- Si la documentación del material identifica características relevantes de densidad, composición o microestructura.
La ubicación de la grieta es una prueba útil, pero por sí sola no basta para determinar la causa raíz.
3. Unión de los blancos de pulverización catódica: por qué es importante la interfaz
En un conjunto de blanco de pulverización catódica adherido, el material del blanco se une a una placa de soporte mediante una proceso de unión o mediante un proceso de unión. Esta interfaz cumple dos funciones importantes: mantener la integridad mecánica y disipar el calor del blanco.
Si la unión es incompleta, está dañada o no es adecuada para las condiciones de funcionamiento, la transferencia de calor local puede resultar menos eficaz. Esto puede contribuir a la aparición de diferencias de temperatura, tensiones mecánicas y cambios en el rendimiento del blanco.
Los tres métodos de unión que se suelen barajar para los conjuntos de blancos de pulverización catódica son la unión con indio, la unión con elastómero y la unión por difusión. Su idoneidad depende del material del blanco, la placa de soporte, la temperatura de funcionamiento, las condiciones de potencia, los requisitos de vacío y el diseño del equipo.
Unión con indio
El indio es un metal blando y dúctil con un punto de fusión relativamente bajo. Su flexibilidad le permite adaptarse a ciertas diferencias de expansión térmica entre el blanco y la placa de soporte.
Sin embargo, la unión con indio también presenta limitaciones de temperatura. El indio se funde a aproximadamente 156,6 °C, pero este valor no debe considerarse un límite de funcionamiento universal para todos los conjuntos unidos. El rango de temperatura aceptable depende del diseño completo del conjunto, la distribución local de la temperatura, las condiciones de funcionamiento y los márgenes de seguridad adecuados.
Al evaluar un blanco unido con indio, hay que prestar atención a la continuidad de la capa de unión, la geometría del blanco, la carga térmica y los límites de funcionamiento especificados para ese conjunto concreto.
Unión con elastómero
La unión con elastómeros utiliza una capa flexible a base de polímeros entre el blanco y la placa de soporte. Su flexibilidad puede resultar útil para determinadas configuraciones de blancos cerámicos en las que es necesario adaptarse a tensiones mecánicas.
El tipo de polímero y el diseño del conjunto son importantes. Deben tenerse en cuenta la compatibilidad con el vacío, la desgasificación, la resistencia térmica, la capacidad térmica y la estabilidad a largo plazo. No debe darse por sentado automáticamente que la unión con elastómero es adecuada para un funcionamiento a alta potencia o a altas temperaturas.
Unión por difusión
La unión por difusión crea una conexión metalúrgica mediante el control de la temperatura y la presión. Puede considerarse para combinaciones de materiales y aplicaciones en las que una capa de unión blanda convencional no resulte adecuada.
Sin embargo, el proceso requiere un análisis minucioso de la compatibilidad de los materiales, la expansión térmica, las condiciones de procesamiento y la estabilidad dimensional. Una interfaz metalúrgica resistente no elimina la posibilidad de que se produzcan grietas si los materiales de destino y de soporte sufren tensiones térmicas o mecánicas excesivas.
¿Qué deben confirmar los equipos de compras?
Antes de seleccionar un objetivo soldado, hay que aclarar el método de soldadura, los materiales del objetivo y de la placa de soporte, las condiciones de funcionamiento aplicables y la documentación de inspección disponible.
Cuando la inspección ultrasónica sea adecuada para el material, la geometría y la interfaz, un escaneo C puede ayudar a identificar y cartografiar las regiones no unidas. Sin embargo, la sensibilidad de la inspección y su interpretación dependen del procedimiento de inspección y de la configuración del ensamblaje. Por lo tanto, el resultado de un escaneo C debe evaluarse en función de los criterios de aceptación establecidos para el blanco específico, en lugar de un porcentaje universal.
Para continuar con la selección de materiales, compare los blancos de pulverización metálica, cerámicos y de aleación disponibles en función de la aplicación de deposición prevista.
4. Porosidad de los blancos de pulverización catódica: cómo influye la densidad en el rendimiento
La densidad relativa es una característica importante de muchos blancos de pulverización catódica. Consiste en comparar la densidad medida de un material con su densidad teórica.
Consideremos dos ejemplos simplificados:
Una densidad relativa del 99,5 % corresponde a una fracción volumétrica teórica de poros de aproximadamente el 0,5 %, suponiendo que la medición de la densidad y la referencia teórica sean adecuadas.
Una densidad relativa del 99,9 % corresponde a aproximadamente el 0,1 %.
La fracción de volumen de poros calculada al 99,5 % es cinco veces mayor que la del 99,9 %.
Esta comparación ilustra por qué pequeñas diferencias en la densidad relativa pueden representar diferencias significativas en el volumen total de poros. Sin embargo, esto no significa que un blanco con una densidad del 99,5 % vaya a generar cinco veces más partículas que uno con una densidad del 99,9 %.
El efecto de la porosidad depende del tamaño de los poros, su distribución, conectividad, ubicación y la microestructura circundante. Otras características, como las inclusiones, los límites de grano, la distribución de fases y el estado de la superficie, también pueden influir en el comportamiento de la pulverización catódica.
Por qué la porosidad merece atención
Comportamiento térmico: Los poros pueden reducir la conductividad térmica efectiva de un material, dependiendo de su cantidad y distribución. Las diferencias térmicas locales pueden volverse más significativas cuando la porosidad se concentra en regiones concretas.
Integridad mecánica: Los poros y las regiones con uniones débiles pueden actuar como concentradores de tensiones. Bajo ciclos térmicos o cargas mecánicas, estas regiones pueden contribuir a la iniciación o propagación de grietas.
Exposición de la superficie durante la erosión: A medida que la pulverización catódica elimina material, los poros internos o las inclusiones pueden quedar expuestos en la superficie del blanco. Su influencia depende de su tamaño, estructura e interacción con el plasma.
Generación de partículas: El material débilmente adherido o las regiones superficiales inestables pueden contribuir a la formación de partículas. No obstante, el comportamiento de las partículas también depende de las condiciones de deposición, la química de la superficie del blanco y la limpieza de la cámara.
La densidad no debe evaluarse de forma aislada
Una evaluación útil del material debe tener en cuenta la densidad relativa junto con la composición, la pureza, la microestructura y las condiciones de pulverización previstas.
El método de medición también debe ser adecuado para el material. Los métodos basados en el principio de Arquímedes, por ejemplo, requieren prestar atención a la preparación de la muestra, la porosidad abierta, la penetración de líquidos y la norma aplicable al material. Las normas ASTM B962 y ASTM B311 tienen ámbitos de aplicación específicos y no deben considerarse métodos intercambiables para todos los blancos metálicos o cerámicos.
En el caso de los materiales cerámicos, el método de densidad adecuado y el rango de aceptación dependen del sistema de materiales y del proceso de fabricación. No debe aplicarse un único umbral de densidad a todos los blancos cerámicos.
Al comparar las especificaciones de los objetivos, solicite el resultado medido, el método de medición y la identificación del lote, en lugar de basarse únicamente en una afirmación general como «alta densidad».
5. Arcos eléctricos en los blancos de pulverización catódica y generación de partículas: factores relacionados con el proceso
Incluso un blanco con propiedades materiales adecuadas puede presentar un funcionamiento inestable si no se controlan las condiciones del proceso. Hay varios factores relacionados con el proceso que merecen atención a la hora de investigar la aparición repetida de arcos eléctricos o el aumento de la generación de partículas.
Densidad de potencia y variaciones de potencia
La densidad de potencia influye en la carga térmica sobre el blanco. Su efecto práctico depende del área efectiva de erosión, la geometría del blanco, el diseño de refrigeración y la configuración de la unión.
No debe darse por sentado automáticamente que un blanco homologado para una condición de funcionamiento sea adecuado para un nivel de potencia sustancialmente superior. Revise el perfil de potencia real y compárelo con los límites de funcionamiento documentados del conjunto del blanco.
Los cambios rápidos de potencia también pueden provocar transitorios térmicos. Una rampa de potencia controlada, siempre que lo permitan el equipo y la receta del proceso, puede ayudar a reducir los cambios bruscos de temperatura. El perfil de rampa adecuado debe establecerse para el sistema específico, en lugar de copiarse como un ajuste de tiempo universal.
Rendimiento del agua de refrigeración
El rendimiento de la refrigeración puede variar incluso cuando la receta del proceso permanece igual. Entre las posibles causas se incluyen:
Reducción del caudal del refrigerante.
Aumento de la temperatura del agua de entrada.
Incrustaciones o depósitos en los canales de refrigeración.
Obstrucción parcial o fugas.
Cambios en la configuración del sistema de refrigeración.
Compare el caudal, la temperatura de entrada, la temperatura de salida y la presión con los valores de referencia de puesta en servicio del sistema. Un cambio en la temperatura de salida por sí solo no debe interpretarse sin tener en cuenta el caudal y la potencia aplicada.
Pulverización reactiva y depósitos superficiales
En la pulverización reactiva, la introducción de oxígeno, nitrógeno u otro gas reactivo altera las condiciones químicas en la superficie del blanco.
Dependiendo del material y del proceso, pueden formarse compuestos aislantes o material depositado en algunas partes de la superficie del blanco. Estos cambios pueden influir en el comportamiento de la descarga y contribuir a la formación de arcos eléctricos.
También pueden formarse nódulos a medida que el material se acumula o se vuelve a depositar en la huella de erosión. Si los depósitos se vuelven inestables, pueden desprenderse o contribuir a que se produzcan descargas localizadas.
Inspeccione la trayectoria de erosión y revise el caudal de gas reactivo, la presión, la potencia y el historial de arcos antes de dar por hecho que el material del blanco entrante es el responsable.
Perfil de erosión y vida útil del blanco
A medida que se utiliza el blanco, su geometría superficial cambia. La erosión no uniforme puede provocar cambios localizados en la distribución del calor y en la eliminación de material.
Hacia el final de la vida útil del blanco, el espesor de material restante y el perfil de erosión pueden afectar al comportamiento térmico y a la estabilidad mecánica. Por lo tanto, un aumento repentino de partículas o de eventos de arco debe analizarse en relación con el tiempo de funcionamiento acumulado y el perfil de erosión medido.
6. Solución de problemas con los blancos de pulverización: una lista de comprobación de ocho pasos
Un proceso estructurado de resolución de problemas ayuda a diferenciar los problemas relacionados con los materiales de los problemas relacionados con los procesos y los equipos. La siguiente secuencia comienza con los registros de funcionamiento y las observaciones visuales, antes de pasar a una inspección más exhaustiva.
| Paso | Punto de inspección | Qué revisar |
| 1 | Identificar el síntoma predominante | Grietas, arcos eléctricos, nódulos o partículas del sustrato |
| 2 | Revisar el historial del proceso | Potencia, presión, caudal de gas, perfil de rampa y tiempo de funcionamiento |
| 3 | Comprobar el rendimiento de la refrigeración | Caudal, temperatura de entrada/salida, presión y tendencias de referencia |
| 4 | Inspeccionar la superficie objetivo | Huellas de erosión, depósitos, decoloración, grietas y daños visibles |
| 5 | Evaluar el perfil de erosión | Profundidad y uniformidad de la erosión en toda la superficie objetivo |
| 6 | Revisar el estado de la adherencia | Registros de adherencia disponibles y resultados de inspección adecuados |
| 7 | Revisar la documentación del material | Composición, pureza, densidad y datos disponibles sobre impurezas |
| 8 | Comparar patrones de defectos | Mapas de la oblea o del sustrato, posición del blanco y estado de la cámara |
El orden puede variar en función de la gravedad del fallo y de los requisitos de seguridad del equipo. Por ejemplo, un blanco visiblemente fracturado no debe volver a ponerse en funcionamiento simplemente para recopilar datos adicionales del proceso.
El objetivo de la lista de comprobación es elaborar una explicación basada en pruebas. Sustituir el blanco sin revisar la refrigeración, el montaje, el historial del proceso y el estado de la cámara puede resolver el problema inmediato sin evitar que vuelva a ocurrir.
7. Qué hay que especificar al comprar un blanco de pulverización catódica
Una orden de compra debe incluir más información que la fórmula química y las dimensiones externas. Las características del material, los requisitos de inspección y las condiciones de montaje deben definirse en función de la aplicación prevista.
Antes de realizar un pedido, tenga en cuenta los siguientes puntos:
- Composición del material: Especifique la fórmula química, la proporción de la aleación o el rango de composición requerido. En el caso de materiales con varios elementos, aclare la variación de composición aceptable cuando sea pertinente.
- Pureza: Defina el nivel de pureza requerido y cómo deben indicarse las impurezas. Solicite datos de composición específicos del lote o información sobre oligoelementos cuando sea necesario.
- Densidad: Indique la densidad relativa requerida y un método de medición adecuado. Solicite el resultado medido en lugar de basarse únicamente en un valor típico.
- Microestructura: cuando sea pertinente, defina el tamaño de grano o los requisitos estructurales y aclare qué documentación de apoyo está disponible.
- Dimensiones: Confirme el diámetro, la longitud, el espesor, las tolerancias, la geometría y cualquier requisito de mecanizado o montaje.
Unión: Para los conjuntos unidos, especifique el - método de unión, la configuración del objetivo y de la placa de soporte, así como los requisitos operativos aplicables.
- Estado de la superficie: Defina el acabado superficial requerido y los criterios de aceptación visual. Si la rugosidad es importante, indique el método de medición y la norma aplicable.
- Trazabilidad: Solicite una identificación por lote o número de serie para que la unidad suministrada pueda vincularse a su documentación correspondiente.
No todas las especificaciones se aplican a todos los materiales. Por ejemplo, un requisito relativo al tamaño de grano puede ser relevante para algunos blancos metálicos, pero inadecuado o insuficiente para un material cerámico concreto. Del mismo modo, los métodos de medición de la densidad deben seleccionarse en función del material y de sus características de porosidad.
Normas como la ASTM E112 para la determinación del tamaño de grano y la serie ISO 21920 para la textura superficial pueden ser pertinentes cuando su ámbito de aplicación se ajuste a los requisitos del material y de medición. La edición y el método aplicables deben acordarse en la especificación de compra. Una orden de compra útil hace que los criterios de aceptación sean cuantificables. En lugar de solicitar «alta densidad» o «grano fino», especifique el valor o rango requerido, el método de medición y la documentación que se espera que acompañe al material.
8. Elección del material de destino adecuado: ¿metal, aleación o cerámica?
El material del blanco debe seleccionarse en función de la composición deseada de la película, el proceso de deposición, la configuración del equipo y las condiciones de funcionamiento.
Blancos de pulverización catódica metálicos
Los blancos metálicos se utilizan cuando la película depositada requiere un elemento metálico o cuando el metal sirve como material de partida para una reacción posterior o un proceso de formación de compuestos.
La conductividad térmica, las propiedades mecánicas, la pureza, la composición y la geometría del blanco son factores relevantes a la hora de seleccionarlo. Para aplicaciones que requieran un metal específico, se recomienda comparar el grado del material y las especificaciones disponibles, en lugar de basarse únicamente en el nombre del material.
Explora el gama de para consultar las opciones de materiales disponibles.
Blancos de pulverización de aleaciones
Los blancos de aleación proporcionan una fuente que contiene múltiples elementos metálicos. Se debe tener en cuenta la uniformidad de la composición y la relación entre la composición del blanco y la de la película depositada, especialmente cuando la estequiometría de la película es importante.
La composición adecuada de la aleación depende de las propiedades requeridas de la película y del método de deposición. Los ingenieros deben confirmar la composición nominal, la variación admisible y la documentación disponible del lote antes de seleccionar un blanco.
Consulte la gama de blancos de pulverización de aleaciones de ULPMAT para conocer las opciones de materiales disponibles.
Blancos de pulverización catódica cerámicos
Los blancos cerámicos se utilizan ampliamente para películas de óxido, nitruro y otros compuestos. Su comportamiento eléctrico, fragilidad, densidad, propiedades térmicas y configuración de unión pueden requerir consideraciones de funcionamiento y manipulación diferentes a las de los blancos metálicos.
Por ejemplo, los ingenieros que evalúen materiales de óxido pueden consultar las páginas de ULPMAT dedicadas a los blancos de pulverización de aluminato de magnesio (MgAl₂O₄) y de óxido de circonio (ZrO₂).
La selección correcta no puede determinarse únicamente a partir del nombre del material o de su pureza. Es necesario tener en cuenta de forma conjunta las dimensiones del blanco, la configuración del soporte, los requisitos de unión, las condiciones de potencia y las propiedades deseadas de la película.
Preguntas frecuentes
Las grietas en los blancos de pulverización catódica pueden deberse a gradientes térmicos, tensiones mecánicas, condiciones de montaje, problemas de unión o defectos del material. Antes de determinar la causa raíz, es necesario analizar la ubicación de la grieta, el historial de funcionamiento, el rendimiento de la refrigeración y la configuración del montaje.
La formación de arcos eléctricos puede estar relacionada con depósitos en la superficie aislante, nódulos, inclusiones expuestas durante la erosión y condiciones inestables de pulverización reactiva. Es necesario evaluar conjuntamente los parámetros del proceso, el estado de la superficie del blanco y el historial de arcos eléctricos.
Los problemas de adhesión pueden contribuir a la aparición de resistencia térmica localizada y tensiones mecánicas. Sin embargo, la aparición de grietas no indica necesariamente un defecto de adhesión. También deben tenerse en cuenta las propiedades del material de destino, la geometría, el montaje y las condiciones del proceso.
No. Una mayor densidad relativa suele indicar un menor volumen total de poros, pero la generación de partículas también depende de la distribución de los poros, las inclusiones, la microestructura, el estado de la superficie, el comportamiento frente a la erosión y la estabilidad del proceso. La densidad debe evaluarse junto con otras características del material.
Entre los posibles indicadores se incluyen los cambios en el comportamiento térmico, las tendencias de temperatura y los indicios de separación en la interfaz. Cuando resulte adecuado para el conjunto, una inspección ultrasónica, como el escaneo C, puede ayudar a evaluar la interfaz de unión. El procedimiento de inspección y los criterios de aceptación deben ser adecuados para la configuración específica.
La generación de partículas en las últimas etapas de vida útil puede estar relacionada con cambios en el grosor del blanco, el perfil de erosión, el estado de la superficie, las inclusiones expuestas o la contaminación de la cámara. Comparar los mapas de defectos con el tiempo de funcionamiento acumulado y las mediciones de erosión del blanco puede ayudar a identificar la causa.
La pureza es importante, pero no es el único factor. La uniformidad de la composición, la densidad, la microestructura, la geometría del blanco, las condiciones de unión, el rendimiento de enfriamiento y los parámetros del proceso pueden influir en el comportamiento de la pulverización catódica.
Conclusión: un fallo en el objetivo es una pista, no un diagnóstico
Las grietas en el blanco de pulverización catódica, la formación de arcos eléctricos y la generación de partículas no deben considerarse problemas intercambiables. Cada síntoma ofrece una pista diferente, y la causa real puede estar relacionada con el material del blanco, la interfaz de unión, el sistema de refrigeración, la receta de deposición o las condiciones de la cámara.
Una investigación práctica comienza por identificar el modo de fallo, revisar los registros del proceso y de la refrigeración, examinar la superficie erosionada y consultar la documentación disponible sobre el material y el montaje. Solo después de haber tenido en cuenta estos factores debería la investigación concluir que el propio material del blanco es el responsable.
Pero hay una cuestión que merece atención antes de encargar el próximo blanco:
Si dos blancos tienen la misma composición y pureza, ¿por qué pueden comportarse de forma diferente en el mismo sistema de pulverización catódica?
La respuesta puede estar relacionada con características que no resultan evidentes a partir del nombre del producto o del valor de pureza por sí solos, como la microestructura, la distribución de la densidad, la configuración de unión, las dimensiones y la compatibilidad con las condiciones de funcionamiento.
Si está comparando especificaciones de blancos o investigando un fallo inesperado, póngase en contacto con ULPMAT indicando el material del blanco, las dimensiones, la configuración de unión y una descripción del problema. También puede explorar la selección disponible de blancos de pulverización de metales, aleaciones y cerámicas para identificar materiales que merezcan una evaluación más detallada.
¿No está seguro de si el problema proviene del blanco, de la unión o del proceso? Envíenos los detalles de su aplicación y los síntomas que ha observado. Plantear las preguntas adecuadas suele ser el primer paso para encontrar la causa real.
Publicado por: Centro de Conocimiento de Materiales de ULPMAT
Empresa: UltraPurMat Group Co., Ltd.
Última actualización: 30 de octubre de 2026