

불화마그네슘 증착은 재료의 순도가 양호해 보일 때조차 재현하기 어려워질 수 있습니다. 코팅 결과가 달라질 경우, MgF₂의 형태, 증착 소스에의 주입 방식, 그리고 증착 조건을 모두 확인해 볼 필요가 있습니다.
광학 코팅 엔지니어들에게 실질적인 문제는 불화마그네슘을 분말, 과립, 또는 펠릿 형태로 사용할지 여부입니다. 분말은 특정 적재 방식에 적합할 수 있는 반면, 펠릿은 다른 시스템에서 취급하기가 더 쉬울 수 있습니다. 하지만 재료 형태를 변경한다고 해서 필름 품질이 자동으로 개선되는 것은 아닙니다.
중요한 점은 재료 취급과 박막 성능을 구분하는 것입니다. 전자는 물리적 형태와 소스 설계에 좌우되는 반면, 후자는 증착 속도, 기판 온도, 박막 구조, 그리고 코팅 공정 자체에도 영향을 받습니다.
마그네슘 불화물 증발 과정에서 물질의 형태가 중요한 이유
코팅 공정의 일관성이 떨어질 때, 순도는 가장 먼저 살펴봐야 할 요소입니다. 하지만 이것이 항상 유일한 문제는 아닙니다. 미세 분말은 깨끗하게 이송하기 어려울 수 있으며, 소스 내부에서의 분포 방식은 충전 시마다 달라질 수 있습니다. 과립과 펠릿은 크기가 더 크지만, 그 크기와 모양이 소스에 적합해야 합니다. 취급하기 편리한 재료라도 특정 홀더나 가열 방식에는 부적합할 수 있습니다.
이 때문에 동일한 충전 질량이라 하더라도 자동으로 동일한 적재 조건으로 간주해서는 안 됩니다. 화학적 성분과 명목 질량이 변하지 않더라도 소스 내 재료의 배치 상태는 달라질 수 있습니다. 재료 형태를 변경하기 전에, 기존의 적재 방법, 충전 질량, 소스 상태 및 공정 설정을 기록해 두십시오. 재료와 가열 프로그램을 동시에 변경하면, 차이의 원인을 파악하기가 훨씬 더 어려워집니다.
분말 vs. 과립 vs. 펠릿: 차이점은 무엇일까요?
어떤 형태가 가장 적합한지는 사용하시는 장비와 투입 방법에 따라 다릅니다. 모든 증발 시스템에 대해 특정 형태를 올바른 선택으로 지목하는 보편적인 순위는 없습니다.
불화마그네슘 분말
분말은 미세 물질을 중심으로 설계된 시스템에 적합할 수 있습니다. 주요 실무적 고려 사항은 취급의 일관성입니다. 미세 입자는 이송 과정에서 손실될 수 있으며, 공급원에 분말을 분배하거나 채우는 방식이 달라질 수 있습니다. 이미 공정에서 분말을 사용하고 있다면, 다른 형태가 필요하다고 단정하기 전에 충전 절차를 일관되게 유지하십시오. 충전 질량을 기록하고, 원료 공급원에 재료를 배치하는 방식에 변화가 있는지 확인하십시오.
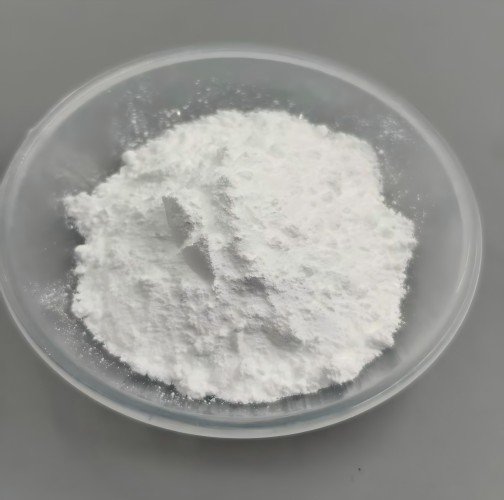
ULPMAT 은 순도 99.9%, 공칭 입자 크기 -325 메쉬인 불화마그네슘 분말을 취급하고 있습니다. 현재 제품 사양을 확인하고 귀사의 공정 요구 사항과 일치하는지 확인하십시오.
마그네슘 불화물 과립
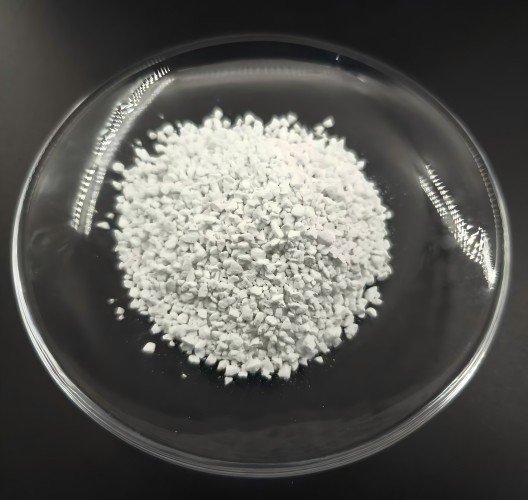
일부 설비에서는 과립이 미세 분말보다 취급하기 쉬울 수 있습니다. 그러나 과립의 적합성은 입자 크기, 모양, 기계적 안정성 및 증발 소스의 형상에 따라 달라집니다. 단순히 입자가 크다는 이유만으로 과립을 지정해서는 안 됩니다. 과립이 소스에 맞지 않거나 일관되게 적재할 수 없는 경우, 이러한 변경은 기존 문제를 해결하기보다는 새로운 문제를 야기할 수 있습니다.
과립이 필요한 경우, 공급업체에 필요한 크기 범위와 공급 가능 여부를 확인하십시오. 분말 목록에 포함되어 있다고 해서 별도의 과립 등급이 제공된다는 의미는 아닙니다.
불화마그네슘 펠릿
펠릿은 정해진 모양과 치수를 가지고 있어, 호환되는 장비에서 취급 및 적재가 더 간편할 수 있습니다. 또한 그 치수 덕분에 구매 시 물리적 형태를 지정하기가 더 쉽습니다.
핵심적인 질문은 펠릿이 귀사의 원료 및 충전 방식에 적합한지 여부입니다. 한 설비에서 잘 작동하는 펠릿이 다른 설비에는 적합하지 않을 수 있으며, 펠릿의 치수를 변경하면 충전물의 배열 방식이 달라질 수 있습니다.
ULPMAT 목록 불화마그네슘 펠릿 을 순도 99.99%, 규격 Ø15 × 7 mm 및 Ø18 × 10 mm로 제공합니다. 주문 전에 최신 사양 및 재고 여부를 확인하시기 바랍니다.
어떤 양식을 선택해야 할까요?
원본 설계 및 하중 적용 절차를 출발점으로 삼으십시오.
| 선정 계수 | 분말 | 과립 | 펠릿 |
| 취급 | 미세 입자의 경우 이송 시 더 세심한 주의가 필요할 수 있습니다 | 입자 크기와 모양에 따라 다름 | 정해진 치수는 취급을 단순화할 수 있습니다 |
| 적재 | 분포와 충진 상태는 일관되어야 합니다 | 크기 범위는 원료에 적합해야 합니다 | 치수는 원료에 맞아야 합니다 |
| 확인해야 할 사양 | 입자 크기 및 순도 | 크기 범위, 형상 및 공급 가능 여부 | 직경, 두께 및 순도 |
| 주요 질문 | 이 소스에 미세 재료가 적합한가? | 과립 크기가 적합한가? | 펠릿 치수가 적재 배열에 적합한가? |
이 표는 측정된 증착 성능이 아닌, 실제 취급 시 고려해야 할 사항들을 비교한 것입니다. 아래에서 논의되는 연구 결과만으로는 분말, 과립 또는 펠릿이 본질적으로 더 우수한 박막을 형성한다고 단정할 수 없습니다.
증착 조건이 MgF₂ 박막의 품질에 미치는 영향
재료의 형태는 공정의 한 부분에 불과합니다. 증착 속도와 기판 온도 역시 MgF₂ 필름의 구조, 광학적 특성 및 코팅 균일성에 영향을 미칠 수 있습니다. 다음 결과는 필름 성능 문제를 해결할 때 공정 조건을 고려해야 하는 이유를 보여줍니다.
증착 속도와 박막 성능
193 nm 광학 응용을 위해 몰리브덴 보트 증발법을 사용하여 용융 실리카 기판에 증착된 MgF₂ 필름의 경우, 보고된 실험 조건 하에서 기판 온도 300°C와 증착 속도 0.05 nm/s가 더 높은 레이저 유도 손상 임계값과 더 우수한 광학적 특성과 연관되었습니다.
이러한 값들은 참고 기준일 뿐, 보편적인 생산 설정은 아닙니다. 적절한 조건은 증발 장비, 코팅 설계, 기판 및 요구되는 광학 성능에 따라 달라집니다.
증착 공정 간에 박막 성능이 변동할 경우, 증착 속도와 기판 온도를 재료 사양과 함께 재검토해야 합니다. 이를 통해 모든 변동을 입고된 MgF₂ 재료의 탓으로 돌리는 것을 방지할 수 있습니다.
기판 온도와 박막 특성
기판 온도는 박막 구조와 측정된 두께에 영향을 미칠 수 있습니다. 서로 다른 기판 온도에서 증착된 MgF₂ 박막에 대한 연구에서 다음과 같은 두께 값이 보고되었습니다.
| 기판 온도 | 광학 모니터 상의 두께 | 석영 기판상의 두께 |
| 실온 | 429 nm | 308 nm |
| 150°C | 417 nm | 299 nm |
| 200°C | 413 nm | 292 nm |
| 250°C | 407 nm | 289 nm |
| 300°C | 404 nm | 286 nm |
이 값들은 특정 실험에서 도출된 것이며, 일반적인 생산 목표로 간주해서는 안 됩니다.
기판 온도는 또한 필름 두께 전반에 걸쳐 필름의 미세 구조, 충진 밀도 및 불균일성에 영향을 미쳤습니다. 공기에 노출된 후, 굴절률 이 보고된 조건에서 증가했으며, 흡착된 물과 산화마그네슘의 형성이 관찰된 변화에 기여한 것으로 나타났습니다.
코팅 엔지니어에게 있어 핵심은 재료 사양과 공정 기록을 함께 평가하는 것입니다. 광학적 특성이 변할 경우, MgF₂ 재료 자체가 원인이라고 결론 내리기 전에 기판 온도, 증착 조건, 두께 측정값 및 증착 후 취급 과정을 확인해야 합니다.
MgF₂ 증발 과정에서 흔히 발생하는 문제 해결
한 실행 결과가 이전 결과와 다를 때는, 직접 비교할 수 있는 변수부터 살펴보세요.
| 관찰된 문제 | 먼저 확인해야 할 사항 |
| 실행 결과마다 차이가 발생함 | 전하 질량, 충전 절차, 소스 상태 및 기록된 공정 설정을 비교하십시오 |
| 분말을 일관되게 적재하기 어려움 | 이송 및 적재 방법을 검토하고, 다른 형태의 분말이 소스와 호환되는지 확인하십시오 |
| 펠릿이 제대로 장착되지 않음 | 소스 형상과 필요한 펠릿 치수를 확인하십시오 |
| 필름의 광학적 특성이 변화합니다 | 증착 속도, 기판 온도, 필름 구조 및 증착 후 처리 과정을 검토하십시오 |
| 새로운 배치의 거동이 다르게 나타남 | 사용 가능한 배치 문서, 재료 형태, 치수 및 품질 사양을 비교하십시오 |
| 재료 형태를 변경해도 문제가 해결되지 않습니다 | 원료 상태나 증착 설정도 변경되었는지 확인하십시오 |
이러한 점검은 가능한 원인을 좁히는 데 도움이 되지만, 특정 재료 형태가 모든 문제의 원인임을 증명하는 것은 아닙니다.
가능한 경우, 한 번에 하나의 변수만 변경하고 다른 조건은 일관되게 유지하십시오. 이렇게 하면 한 번의 실행에서 재료 형태, 소스 배열 및 가열 프로그램을 모두 변경하는 것보다 더 명확한 비교가 가능합니다.
MgF₂ 증발용 재료를 주문하기 전에 확인해야 할 사항
특정 소재가 명목상 순도 요건을 충족하더라도 특정 충전 방식에는 부적합할 수 있습니다. 견적을 요청하기 전에 귀사의 공정에 중요한 사양을 확인하십시오.
순도: 요구되는 순도를 명시하고, 어떤 품질 관련 문서를 제공받을 수 있는지 문의하십시오.
재료 형태: 자세한 설명 없이 단순히 MgF₂를 요청하기보다는 분말, 과립 또는 펠릿 중 어느 형태인지 명시하십시오.
입자 크기 또는 치수: 분말의 입자 크기 사양이나 펠릿의 직경 및 두께를 확인하십시오.
배치 관련 문서: 어떤 시험 결과나 인증서가 제공되는지 문의하십시오.
장비 호환성: 관련 소스 형상이나 적재 제약 사항을 설명하십시오.
가용성 및 리드 타임: 현재 재고 현황과 요청한 형태 또는 치수의 제품이 공급 가능한지 확인하십시오.
배치 간 일관성이 중요한 경우, 각 배치에 대해 어떤 특성이 지정되고 문서화되는지 문의하십시오. 나열된 모든 특성이 매 배송마다 개별적으로 테스트된다고 가정하지 마십시오.
ULPMAT의 MgF₂ 소재
ULPMAT은 증발 공정에 사용할 소재를 평가 중인 고객을 위해 불화마그네슘 분말 및 펠릿을 취급하고 있습니다.
나열된 순도 및 입자 크기 사양에 대한 불화마그네슘 분말을 확인해 주십시오.
불화마그네슘 펠릿의 경우, 표기된 순도 및 펠릿 치수를 확인하십시오.
공정상 특정 크기, 순도 또는 물리적 형태가 필요한 경우, 주문 전에 현재 사양 및 재고 여부를 확인하십시오. 과립 형태가 필요한 경우, 분말 제품군에 포함되어 있다고 가정하지 말고 별도로 재고 여부를 확인하십시오.
자주 묻는 질문
증발원, 충전 절차 및 공정 요구 사항에 따라 일부 시스템에는 적합할 수 있습니다. 재료 사양 및 물리적 형태가 귀사의 장비와 호환되는지 확인하십시오.
아닙니다. 호환되는 시스템에서는 펠릿이 취급하기 더 쉬울 수 있지만, 최선의 선택은 공급 장치의 설계, 재료 치수 및 적재 절차에 따라 달라집니다. 형태만을 기준으로 한 보편적인 성능 순위는 존재하지 않습니다.
아닙니다. 순도는 중요하지만, 발표된 연구 결과에 따르면 증착 조건, 박막의 미세구조, 기판 온도도 광학적 특성에 영향을 미칠 수 있는 것으로 나타났습니다 [1, 2].
재료의 배치 및 형태, 적재 절차, 원료 상태, 증착 속도, 기판 온도, 측정 방법 및 증착 후 처리 과정을 비교하십시오. 가능한 경우, 한 번에 하나의 변수만 변경하십시오.
현재 제품 목록을 확인하고 공급업체와 요구 사항을 확정하십시오. 확인을 받기 전까지는 특정 입자 크기나 맞춤형 치수가 제공된다고 가정하지 마십시오.
결론
증발 공정에 사용할 MgF₂를 선택할 때는 단순히 순도 수치만 비교하는 것 이상의 고려 사항이 필요합니다. 분말, 과립, 펠릿은 취급 방법과 물리적 형태가 서로 다르며, 각각은 증발 소스와 적재 절차에 적합해야 합니다.
발표된 연구 결과에 따르면, 기판 온도와 증착 속도가 MgF₂ 박막의 구조와 광학적 성능에 영향을 미칠 수 있음을 보여줍니다. 이러한 연구 결과는 일관되지 않은 결과를 해결할 때 유용하지만, 세 가지 재료 형태를 직접 비교하는 것으로 오해해서는 안 됩니다.
주문하기 전에 순도, 입자 크기 또는 치수, 배치 문서, 장비 호환성을 확인하십시오. 최신 사양은 ULPMAT의 불화마그네슘 분말 및 불화마그네슘 펠릿 제품 목록을 참조하십시오.
참고 문헌
- 1. Liu, M.-C., Lee, C.-C., Kaneko, M., Nakahira, K., & Takano, Y. (2006). “193 nm에서 보트 증발법으로 증착된 불화마그네슘 박막의 미세구조.” Applied Optics, 45(28), 7319–7324.
- 2. Sun, J., Shao, J., Yi, K., & Zhang, W. (2014). “심자외선 영역에서 불화마그네슘 박막의 특성 분석에 미치는 기판 온도의 영향.” Applied Optics, 53(7), 1298–1305.